
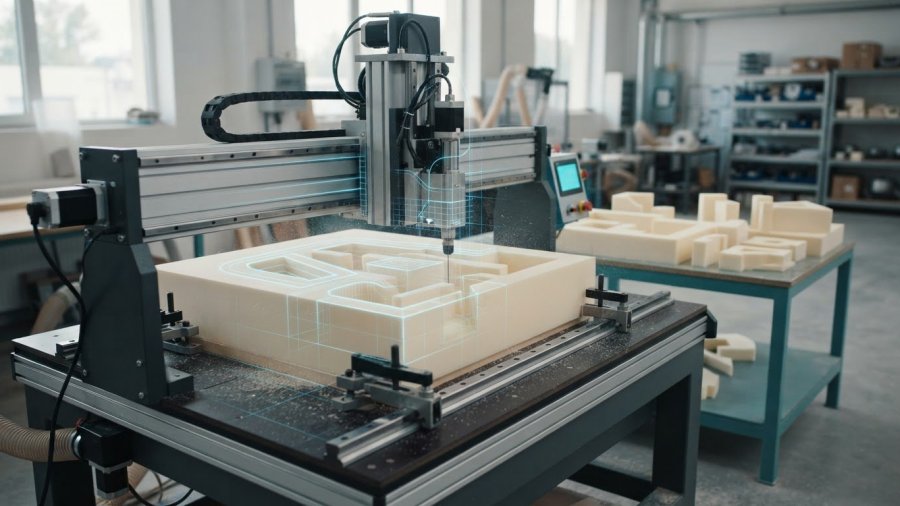
A kézi szikék és fűrészek kora végleg lejárt ott, ahol az ipari méretpontosság és a hibátlan élképzés alapkövetelmény. A hagyományos kézi megmunkálás szinte elkerülhetetlenül hullámos vágási felületeket, pontatlan íveket és jelentős anyagveszteséget eredményez, különösen a nagyobb sűrűségű ipari haboknál. A professzionális CNC habszivacs vágás ezzel szemben közvetlenül digitális adatok alapján, automatizált precizitással alakítja a nagyméretű habtömböket sorjamentes, tiszta kontúrú formákká.
Ismerős a helyzet, amikor egy gondosan megtervezett alkatrész a kézi vágási pontatlanságok vagy a rossz alapanyag-kiosztás miatt válik használhatatlanná? Ebből a részletes útmutatóból megtudhatja, hogyan garantál a modern CNC technológia és a szoftveres nesting eljárás minimális hulladékképződést, valamint kifogástalanul illeszkedő szivacselemeket. Részletesen bemutatjuk a különböző nyersanyagok viselkedését a nagy rugalmasságú HR haboktól a tartós REBOND rétegekig, szétválasztva az élettartamot meghatározó habszivacs sűrűség és a keménység fogalmát. Végigkalauzoljuk a pontos felméréstől a gyártásig tartó folyamaton, hogy mindig mérnöki pontosságú végeredményt kapjon kézhez.
Legfontosabb Tudnivalók
- A professzionális CNC habszivacs vágás milliméterpontos vágásfelületeket és tökéletes alakhűséget garantál, végleg kiküszöbölve a kézi vágás egyenetlenségeit.
- Megismerheti a sűrűség és a keménység alapvető különbségét, amelyek együttesen határozzák meg a kész alkatrészek élettartamát és megmunkálhatóságát.
- A szoftveres nesting technológia optimalizálja az alkatrészek elrendezését az alapanyagon, így minimálisra csökkenti a vágási hulladékot és a gyártási veszteséget.
- Gyakorlati útmutatást kap a pontos mérőszalagos méretvételhez és az egyedi geometriák digitális előkészítéséhez a hibátlan illeszkedés érdekében.
- Betekintést nyer a korszerű habkonverzió folyamatába, amely az egyedi prototípusoktól a nagytételes ipari szériákig egyaránt kompromisszummentes minőséget biztosít.
Mi az a CNC habszivacs vágás és miért múlja felül a kézi megmunkálást?
A rugalmas poliuretán tömbök feldolgozása komoly fizikai kihívást jelent, mivel az anyag mechanikai nyomás hatására azonnal deformálódik. A professzionális CNC habszivacs vágás egy olyan számítógép által vezérelt, precíziós eljárás, ahol a szerszám mozgását digitálisan rögzített koordináták határozzák meg. Az ipari Computer numerical control (CNC) technológiára épülő berendezések teljesen kiiktatják az emberi tényezőből eredő ingadozásokat, így sorjamentes, tiszta vágásfelületeket garantálnak. A digitális CAD fájlok közvetlen beolvasásával a gépek milliméterpontos alkatrészeket állítanak elő, legyen szó egyszerű hasábokról vagy bonyolult, többdimenziós geometriákról.
A számítógépes vezérlés a következő alapvető előnyöket nyújtja:
- Tökéletes ismétlési pontosság: Az első és az ezredik munkadarab méretei teljesen megegyeznek.
- Szerkezeti stabilitás: A vágóél sebessége és dőlésszöge megakadályozza a cellaszerkezet roncsolódását.
- Bonyolult formák kialakítása: Szűk rádiuszok, belső zsebek és ferde síkok is precízen kivitelezhetők.
A kézi vágás korlátai a rugalmas poliuretán haboknál
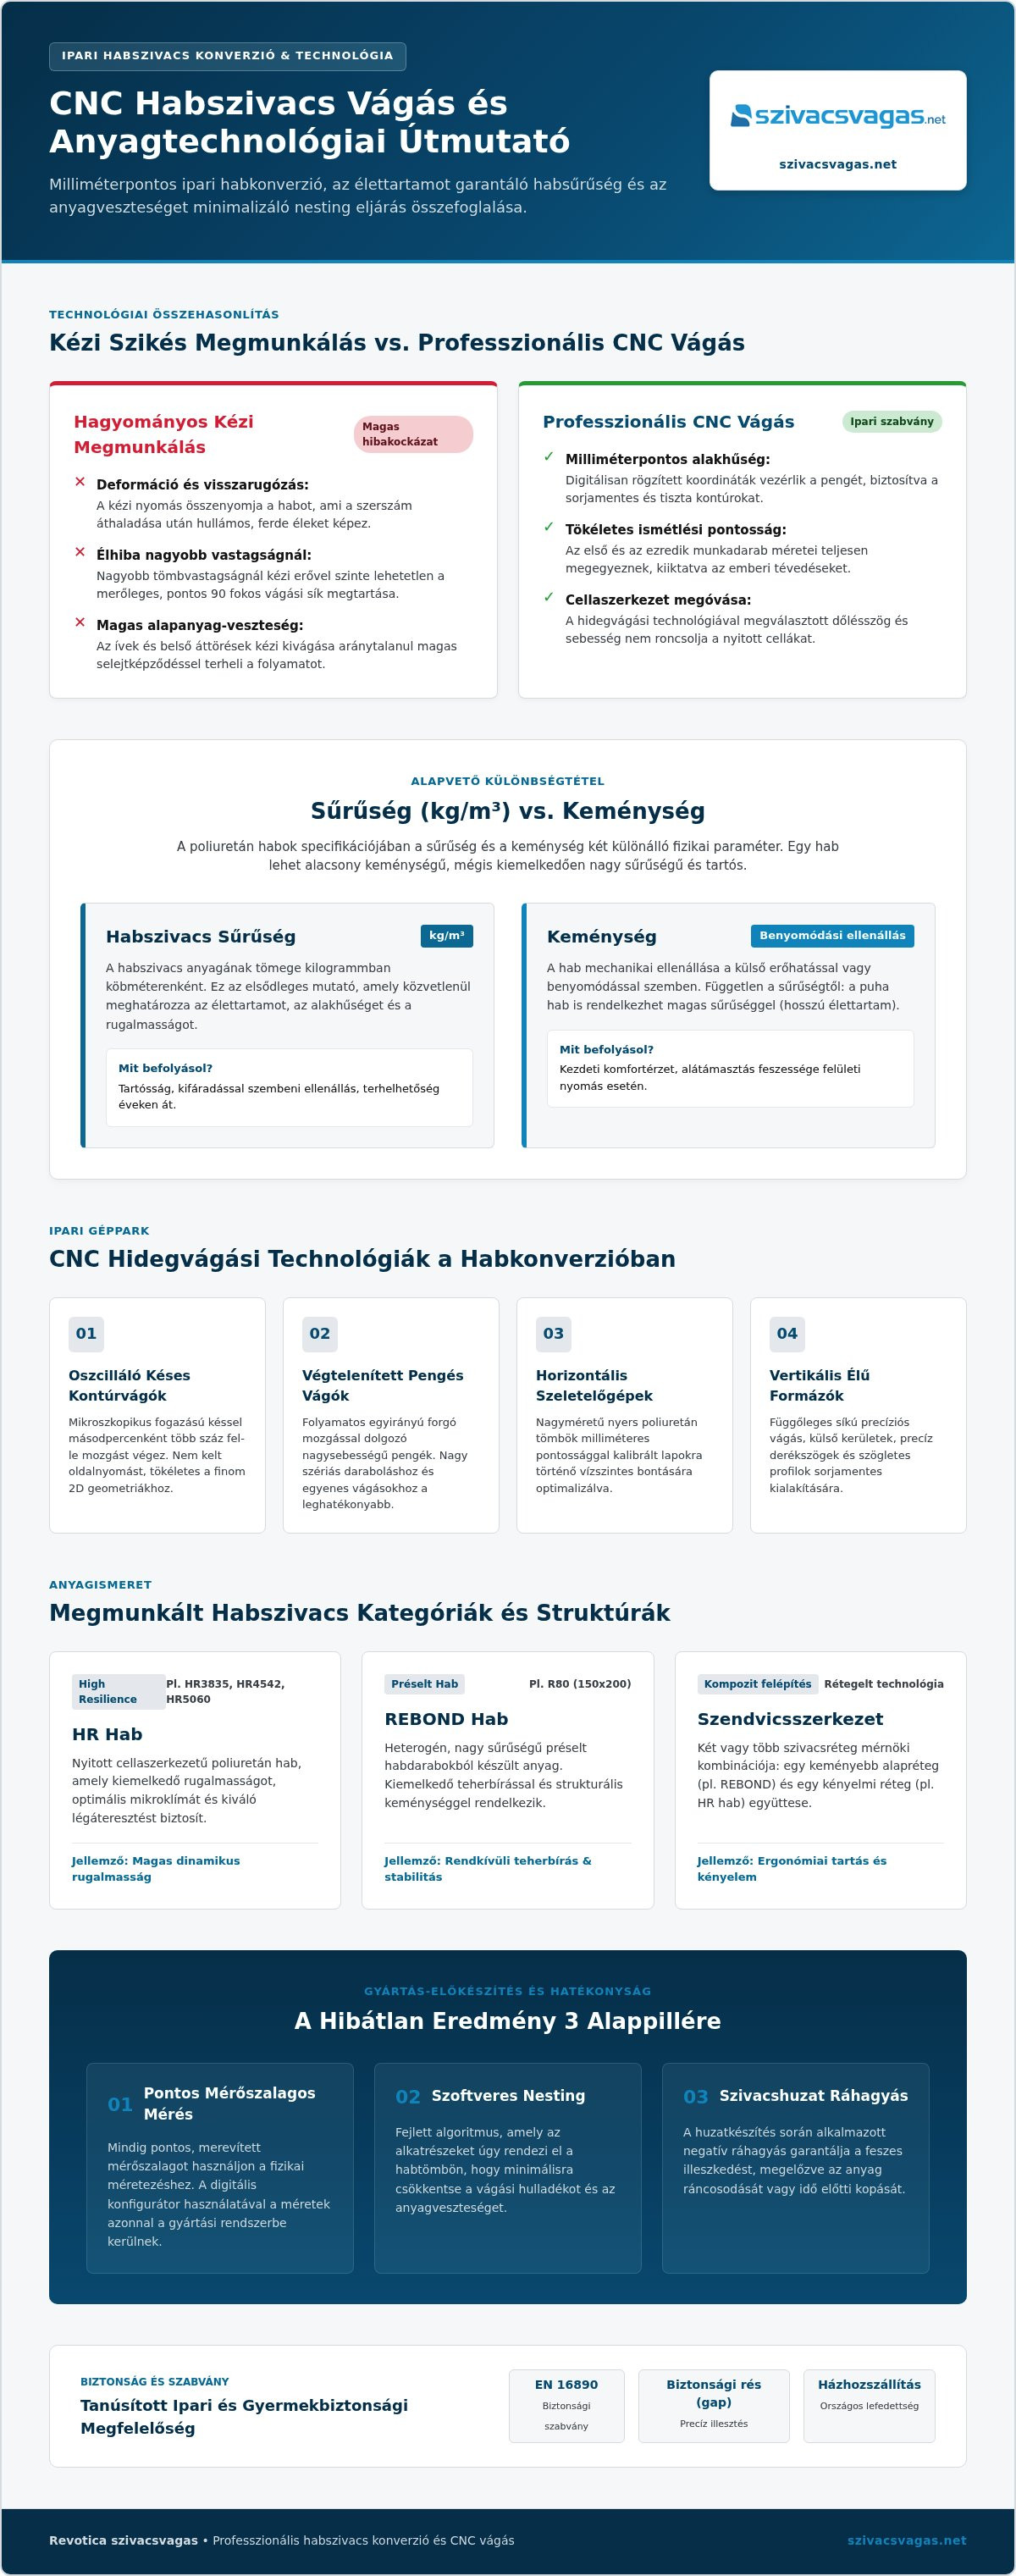
A hagyományos szikékkel, sniccerekkel vagy kézi fűrészekkel végzett munka komoly hibalehetőségeket rejt. A vágóeszközre kifejtett kézi nyomás óhatatlanul összenyomja a szivacsot, amely a penge áthaladása után visszarugózik, ez pedig hullámos, ferde éleket és méreteltéréseket idéz elő. Nagyobb tömbvastagság esetén kézi erővel szinte lehetetlen a merőleges, 90 fokos vágási sík megtartása. Az íves kontúrok vagy a belső áttörések kézi kialakítása ráadásul rendkívül lassú folyamat, amely aránytalanul magas selejtképződéssel és alapanyag-veszteséggel terheli a gyártást.
A számítógép-vezérelt habkonverzió ipari pontossága
Az automatizált habkonverzió során a tervek vektoros formátumban érkeznek közvetlenül a vágógép szoftverébe. A digitális adatátvitel teljesen megakadályozza a mérési és jelölési pontatlanságokat, miközben a CNC megmunkálás tizedmilliméteres tűréssel követi a legösszetettebb vonalvezetést is. További szakmai részletekért olvasd el az ipari habszivacs megmunkálás technológiai hátterét bemutató útmutatót. A vezérelt berendezések a nagy sűrűségű ipari haboknál is garantálják az egyenletes élminőséget, így a kész alkatrészek azonnal, utólagos korrekció nélkül beépíthetők a tervezett helyükre.
Vágási technológiák és géptípusok a poliuretán hab konverzióban
A rugalmas tömbhabok feldolgozása teljesen eltér a merev műanyagok vagy plexi táblák mechanikai marásától. Míg a kemény műanyagoknál a nagy fordulatszámú forgácsolás vagy a lézeres termikus vágás a standard, a lágy poliuretán habok a hő hatására megolvadnának, a hagyományos marótárcsák pedig roncsolnák a nyitott cellaszerkezetet. A precíz poliuretán habkonverzió éppen ezért speciális hidegvágási technológiákra támaszkodik. A modern gépparkok mechanikus késekkel, nagy frekvenciájú oszcillációval vagy folyamatosan futó szalagpengékkel választják le az anyagot, így a vágott felület tiszta, sima és méretpontos marad. Ez az automated manufacturing process garantálja a felesleges felületi sérülések elkerülését.
A felhasznált alapanyag fizikai tulajdonságai közvetlenül meghatározzák a vágóél típusát és a vágási sebességet. A hatékony üzemeltetés során a következő gépcsoportok dolgoznak összehangoltan:
- Oszcilláló késes kontúrvágók: Részletgazdag belső geometriákhoz és bonyolult 2D formákhoz.
- Végtelenített pengés vágók: Nagytételes szériagyártáshoz és egyenes vonalú daraboláshoz.
- Horizontális szeletelőgépek: Nagyméretű habtömbök kalibrált lapokra történő bontásához.
- Vertikális élű formázók: Külső kerületek, derékszögek és szögletes profilok kialakításához.
Oszcilláló késes és végtelenített pengés CNC kontúrvágók
Az oszcilláló pengés technológia mikroszkopikus fogazású, rendkívül vékony késsel dolgozik, amely másodpercenként több száz fel-le irányú mozgást végez. Ez az eljárás még a lágyabb haboknál sem kelt oldalirányú nyomást, így a vágóél nem rántja el az anyagot a legélesebb kanyarulatokban sem. A végtelenített, körbefutó pengék ezzel szemben kiemelkedő termelékenységet biztosítanak a sorozatgyártásban. Mindkét megoldás biztosítja, hogy a CNC habszivacs vágás során az anyag belső pórusai épek maradjanak, megelőzve az élek elnyíródását.
Horizontális és vertikális élű automata vágógépek
A nyers habtömbök feldolgozása a vízszintes síkú gépeken indul, amelyek a kívánt lemezvastagságra szeletelik az alapanyagot, legyen az 2 cm vagy akár 8 cm. Ezt követően a függőleges élű berendezések szabják le a munkadarab pontos szélességét és hosszát. Ez az ipari gépi együttműködés teszi lehetővé, hogy a precíz egyedi méretre vágott habszivacs elemek bármilyen ipari vagy lakossági specifikációhoz tökéletesen passzoljanak. Ha egyedi méretű vagy alakú habalkatrészre van szükséged, érdemes a szivacsvagas.net felületén tájékozódni a gyártási lehetőségekről.
Habtípusok viselkedése CNC megmunkálás során: sűrűség és keménység
A habmegmunkálás alapvető szabálya, hogy soha nem szabad összekeverni a habszivacs sűrűségét a keménységével. A habszivacs sűrűség (kg/m³) azt jelöli, mennyi tiszta alapanyag található egy köbméter tömbben, ami közvetlenül a cellafalak vastagságát és az anyag hosszú távú tartósságát határozza meg. Ezzel szemben a keménység egy nyomóerő-ellenállási mutató (kPa), amely a hab rugalmasságát és benyomhatóságát írja le. Egy alacsony sűrűségű anyag is lehet mesterségesen rideg, míg egy nagy tömegsűrűségű prémium tömb kifejezetten lágy tapintású maradhat. A CNC habszivacs vágás során mindkét paraméter alapvetően befolyásolja az optimális előtolási sebességet és a vágóél feszítését.
A túl lágy, alacsony sűrűségű habtömbök hajlamosak a vibrációra a nagy sebességű kések előtt, ami vágási hullámosodáshoz vezethet, ha a gépkezelő nem csökkenti az előtolást. A sűrűbb szerkezetek ezzel szemben mechanikailag sokkal stabilabban támasztják meg a pengét, így lényegesen simább és élesebb kontúrok érhetők el rajtuk.
Hagyományos poliéter (T) és High Resilience (HR) habok megmunkálása
A standard kárpitos alapanyagként elterjedt T3240 hab kiváló méretstabilitást mutat a gépi kontúrvágás során, zártabb szerkezete miatt alig deformálódik oldalirányban. A prémium minőségű, nyitott cellás HR3835 és HR4542 minőségek ezzel szemben jóval rugalmasabbak, emiatt speciális vágóasztal-vákuumot és pontosan beállított késfeszítést követelnek meg a precíz geometria tartásához. A habtípusok mechanikai tulajdonságairól a kárpitos habszivacs típusok részletes összefoglalójában találsz bővebb elemzést.
Nagy teherbírású REBOND kompozitok és szendvicsszerkezetek vágása
A gyártási hulladék aprításával és nagy nyomású préselésével készülő REBOND hab kimagasló, akár 80-120 kg/m³ sűrűséggel rendelkezik. Mivel az ipar igyekszik minél hatékonyabban recycle flexible polyurethane foam nyersanyagokat alkalmazni, a heterogén habok iránti kereslet folyamatosan nő. Homogén, kemény struktúrája miatt a REBOND pengeéles felülettel vágható, viszont a szivacsvágás szendvicsszerkezet kialakításakor, amikor lágyabb HR rétegekkel ragasztják össze, a vágási sebességet mindig a puhább komponenshez kell igazítani. A nehéz terhelésre tervezett megoldásokról a REBOND habszivacs vásárlás útmutató ad átfogó tájékoztatást.
Speciális felületképzés: a konvoluter és tojásszivacs technológia
Az akusztikai paneleknél és felfekvés elleni rétegeknél alkalmazott tojásprofilok nem hagyományos CNC késekkel, hanem úgynevezett konvoluter berendezéssel készülnek. A gép bordázott profilhengerei egyenetlen nyomással zömítik össze az áthaladó habot, amelyet a feszültség pillanatában egy horizontális penge szel ketté. A buborékos hab a hengerek elhagyásakor azonnal visszanyeri eredeti alakját, létrehozva a precíz, hullámos felületi mintázatot.
Digitális tervezés, nesting technológia és pontos méretvétel lépésről lépésre
A gyártási minőség záloga a pontos előkészítés. A digitális vezérlésű berendezések kizárólag a betáplált geometriai koordináták alapján dolgoznak, így a méretvétel és a modell-előkészítés fázisában elkövetett hibák közvetlenül rontják a végeredményt. A sikeres kivitelezéshez kövesd ezt a négy lépést:
- Használj pontos mérőszalagot a felméréshez: Mérd fel a fogadókeret vagy a meglévő kárpithuzat belső méreteit milliméteres pontossággal.
- Készíts digitális vektoros rajzot: DXF vagy DWG formátumú CAD fájlban rögzítsd a kívánt habkontúrt, a letöréseket és a belső zsebeket.
- Futtass szoftveres nesting technológiát: A vágóprogram optimalizálja az alkatrészek helyzetét a rendelkezésre álló habtömbön.
- Végezz próba-összeállítást: Nagyszériás megrendelésnél egyetlen mintadarab ellenőrzésével validáld a méreteket a teljes gyártás elindítása előtt.
Mérési szabályok és ráhagyások a hibátlan illeszkedésért
Kávák és zárt bútorrészek felmérésekor a mélységet, magasságot és szélességet legalább három ponton rögzítsd, elkerülve a vázszerkezeti egyenetlenségekből eredő pontatlanságokat. Szivacshuzat készítése esetén a szivacshuzat negatív ráhagyás elve érvényesül: a textil huzatot enyhén kisebbre kell szabni, mint a betétet, mert csak így biztosítható a gyűrődésmentes, feszes felület. Bonyolult íveknél készíts keménypapír sablont, és annak töréspontjait digitalizáld.
Nesting technológia: alapanyag-optimalizálás és fenntarthatóság
A nesting technológia alkalmazásával a vágórendszer automatikusan úgy rendezi el és forgatja el a különálló elemeket az alapanyagtömb felületén, hogy a lehető legkisebb nyesedék keletkezzen. A modern algoritmusok a kisebb alkatrészeket a nagyobb geometriák közötti szabad terekbe illesztik be. Ez az eljárás drasztikusan mérsékli az alapanyag-veszteséget és a felesleges poliuretán hulladékot, közvetlenül támogatva a fenntarthatóbb üzemi működést. A precíz CNC habszivacs vágás így nemcsak alakpontos, hanem gazdaságos gyártási módszer is egyben.
Kész tervekkel vagy egyedi geometriai elképzeléssel rendelkezel? Add le méreteidet a szivacsvagas.net online felületén a precíz habkonverzióhoz.
Egyedi daraboktól a sorozatgyártásig: habkonverzió a Revotica üzemében
A rugalmas alapanyagok feldolgozásában a gyártási kapacitás és a digitális rugalmasság határozza meg a hatékonyságot. A Revotica PUR konverziós üzeme évente 250-300 ezer kg feldolgozott poliuretán hab megmunkálását végzi modern vízszintes és függőleges gépsorokon. Ez az infrastruktúra garantálja, hogy a CNC habszivacs vágás egyaránt kiszolgálja az egyedi lakossági igényeket és a bútoripari partnerek nagyszériás beszállítási elvárásait. A modern üzem digitális háttere azonnali hozzáférést ad a gyártási kapacitáshoz, míg a keletkező technológiai nyesedék a helyi REBOND üzemben teljes egészében újrahasznosul, zárt körforgásos modellt alkotva.
A gyártási folyamat a következő előnyökre épül:
- Prototípus és nagyszéria: Egyetlen egyedi méret éppolyan precízen készül el, mint a több ezres szériák.
- Zárt újrahasznosítás: A vágási nyesedékből nagy teherbírású REBOND heterogén hab készül.
- Digitális konfiguráció: A webes felületen azonnal megadhatók a kívánt rétegvastagságok és méretek.
Hogyan szolgálja ki a korszerű géppark a bútoripari és lakossági igényeket?
Magánszemélyek számára a technológia közvetlen megoldást nyújt a speciális beépítésekhez, legyen szó lakóautók fekvőfelületeiről, hajókabinok egyedi ülőpárnáiról vagy tartós kültéri bútorok szivacsbetéteiről. A bútorgyártó partnerek ezzel szemben a szigorú tűréshatárokat és a garantált méretazonosságot értékelik, ami elengedhetetlen az összeszerelő sorok zökkenőmentes működéséhez. A digitális sablonok archiválása révén a korábban megrendelt geometriák évek múltán is bármikor azonos minőségben és méretben utánrendelhetők.
Gyártási minőségbiztosítás és országos logisztika
Minden legyártott alkatrész és szivacstömb szigorú mechanikai és méretellenőrzésen megy keresztül a gépsor elhagyásakor. Az ipari minőség megőrzése érdekében a kész elemeket speciális több rétegű védőfóliázással látják el, amely megóvja a habcellákat a szállítás közbeni mechanikai sérülésektől és a maradandó deformációtól. A professzionális habszivacs vágás házhozszállítással országszerte elérhető, biztosítva a biztonságos és sérülésmentes kézbesítést közvetlenül a megrendelő telephelyére vagy otthonába. Ha pontosan illeszkedő töltőanyagra van szükséged, tervezd meg a projektet a Revotica szivacsvágás online konfigurátorában.
Valósítsd meg terveidet ipari pontossággal és hulladékmentesen
A kézi vágás kompromisszumai helyett a digitális gyártástechnológia biztosítja a tökéletesen alakhű, sorjamentes habelemeket. Az automatizált vízszintes és vertikális berendezések kiküszöbölik a deformációkat, így garantálják a szigorú méretazonosságot az egyedi prototípusoktól a nagyszériás gyártásig. Üzemünkben az évi 250-300 ezer kg feldolgozott poliuretán hab mellett működő zárt technológia révén a levágott nyesedék a REBOND gyártósoron hasznosul újra, támogatva a fenntartható, zero waste ipari szemléletet.
Legyen szó speciális ülőfelületről vagy összetett geometriájú műszaki alkatrészről, a modern CNC habszivacs vágás leveszi a pontatlan illeszkedés terhét a válladról. Mérd fel a pontos méreteket feszített mérőszalaggal, és bízd a kivitelezést az automatizált gyártósorra. Lépj a tettek mezejére még ma: Tervezd meg és rendeld meg egyedi habszivacsodat a konfigurátorban!
Gyakran Ismételt Kérdések a CNC Habszivacs Vágásról
Mi a legfőbb különbség a kézi és a CNC habszivacs vágás között?
A legfőbb eltérés a méretpontosságban és az élképzés minőségében rejlik. A kézi vágás óhatatlanul összenyomja a habcellákat, ami hullámos, ferde síkokat eredményez, különösen vastagabb tömböknél. A CNC habszivacs vágás ezzel szemben digitális koordináták mentén vezérli a mechanikus pengét, így tizedmilliméteres tűréshatárral, merőleges vágási síkokkal és teljesen sorjamentes felülettel alakítja ki a munkadarabot.
Befolyásolja-e a habszivacs sűrűsége a CNC vágás pontosságát?
Igen, a hab szerkezeti tömörsége közvetlenül kihat a vágási stabilitásra. A nagyobb anyagsűrűség, mint amilyen a REBOND kompozitoknál tapasztalható, merevebb megtámasztást ad a pengének, így élesebb kontúrokat tesz lehetővé. A kifejezetten lágy vagy alacsony térfogatsúlyú tömbök ezzel szemben könnyebben vibrálnak az előtolás során, ezért a gépen csökkenteni kell a haladási sebességet a torzulások elkerülése végett.
Milyen digitális fájlformátum szükséges a CNC kontúrvágáshoz?
A CNC berendezések vezérlőszoftverei kétdimenziós vektoros rajzokból vagy felületi modellekből dolgoznak. A legelterjedtebb formátum a DXF és a DWG, amelyek pontosan rögzítik a vágási vonalakat, rádiuszokat és belső zsebeket. Ha nem rendelkezel CAD fájllal, a méretezett skiccek vagy a papírsablonok alapján készült digitalizált profilok is alkalmasak a gépi vágóprogram előállítására.
Lehetséges egyetlen darab egyedi formájú habszivacsot is rendelni CNC vágással?
Természetesen, a modern konverziós géppark nem igényel fizikai sablonok gyártását vagy költséges szerszámozást. A digitális fájl beolvasása után a berendezés egyetlen egyedi darabot éppolyan hatékonyan és milliméterpontosan szab le, mint egy több száz darabos szériát. A vásárlók az online konfigurátor segítségével közvetlenül adhatják meg az egyedi méreteket, legyen szó lakóautóról vagy egyedi ülőpárnáról.
Mi az a nesting technológia, és miért hasznos a habmegmunkálásban?
A nesting egy olyan elrendezésoptimalizáló algoritmus, amely a vágandó formákat a lehető legszorosabban helyezi el a nyers tömb felületén. A szoftver a kisebb alkatrészeket automatikusan a nagyobb kontúrok által hagyott üres helyekre forgatja be. Ezzel az eljárással minimálisra csökken a leeső nyesedék aránya, mérséklődik az anyagveszteség, és gazdaságosabbá válik a professzionális CNC habszivacs vágás.
Hogyan kell helyesen lemérni a bútor belső terét a habszivacs rendeléséhez?
A méretvételhez mindig merev acél mérőszalagot használj a pontatlan szabócentik helyett. A káva belső mélységét, szélességét és magasságát mérd fel legalább három különböző ponton, mivel a bútorvázak ritkán teljesen párhuzamosak. Ha szövetkárpitot vagy huzatot is rendelsz a habmaghoz, vedd figyelembe a negatív ráhagyás szabályát, hogy a textília feszesen, ráncok nélkül feszüljön a szivacsra.
Összekeverhető-e a habszivacs keménysége a sűrűséggel a tervezéskor?
Nem, ez a két mutató teljesen különböző fizikai paramétert jelöl. A habszivacs sűrűsége (kg/m³) az alapanyag tiszta tömegét és a cellafalak vastagságát mutatja, ami az élettartamért és az alaktartásért felel. A keménység viszont a nyomás hatására fellépő ellenállás mértéke. Egy alacsony sűrűségű hab is lehet merev, de hamar kifekszik, míg egy minőségi HR hab lágy érzet mellett is évtizedekig tartós marad.