
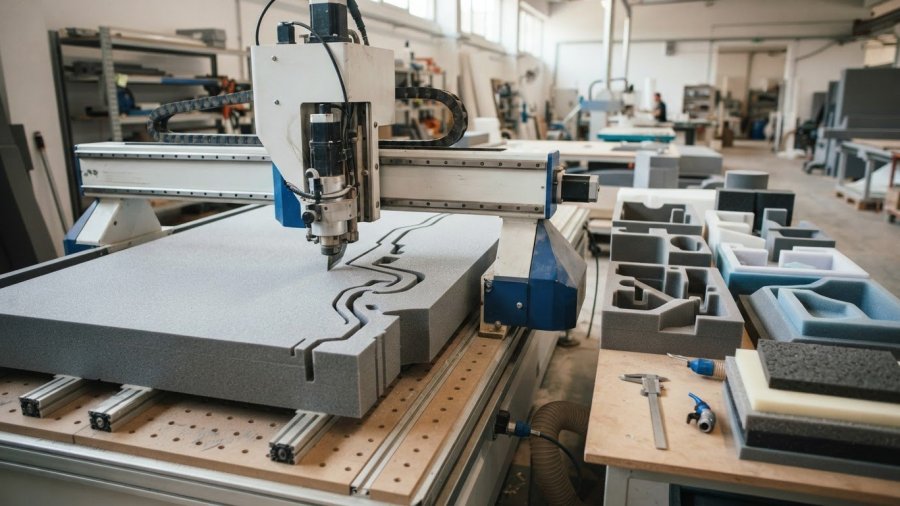
A vágható anyagvastagságot nem önmagában a CNC-gép határozza meg: az anyag tulajdonságai, a kontúr geometriája és az elvárt tűrés együtt számítanak. CNC kontúrvágásnál ezért a konkrét méretet és formát kell megadni, nem érdemes általános vastagsági határból kiindulni.
Az ajánlathoz készített rajz akkor használható jól, ha egyértelműen jelöli az alkatrész méreteit, kontúrját és a tűrésigényt. Mérje meg pontosan a befogadó helyet mérőszalaggal, és a méretezésnél vegye figyelembe a szükséges ráhagyást.
Megtudhatja, milyen adatokat érdemes megadni a rajzon vagy a digitális konfigurátorban, és hogyan befolyásolja a tűrés, a darabszám és a geometria a gyártás műszaki előkészítését. Végigvesszük azt is, miért fontos külön kezelni a habszivacs sűrűségét és keménységét, illetve mikor előnyös a CNC-vezérelt vágás egyedi habalkatrészek gyártásánál.
Legfontosabb tudnivalók
- Az ajánlatkéréshez készítsen méretezett rajzot vagy 3D modellt, és jelölje rajta az alkatrész kontúrját.
- A tűrésigényt és a felülettel kapcsolatos elvárásokat már a tervezéskor rögzítse, mert ezek meghatározzák a gyártási folyamatot.
- A CNC-vezérlés összetett formák ismételhető, pontos vágását teszi lehetővé; a kiválasztott anyag és geometria is számít.
- Adja meg a pontos darabszámot, és mérje fel az anyagvastagságot, a sűrűséget és a keménységet a megfelelő megoldás kiválasztásához.
Ajánlatkéréshez szükséges rajz vagy 3D modell
A megfelelő tervrajz vagy 3D modell egyértelműen rögzíti az alkatrész formáját és méreteit. A fájl mellett a felhasználási célt, az anyagot és a darabszámot is érdemes megadni.
A tervrajz vagy modell előkészítése
A rajzon szerepeljen az alkatrész hossza, szélessége és vastagsága, valamint a kontúr minden lényeges részlete. Jelölje az íveket, kivágásokat és ferde oldalakat is. Összetett alaknál a 3D modell segít a térbeli forma értelmezésében. Több eltérő alkatrészt különítsen el, és minden méretet azonos mértékegységben adjon meg.
CNC kontúrvágáshoz nem minden esetben kell külön műszaki rajz. Egyszerű formánál a konfigurátorban is megadhatók az alapadatok, összetett geometriánál viszont a részletes terv csökkenti a félreértések esélyét. Számoljon a szerelési vagy illesztési ráhagyással is, és a rajzon külön jelölje a különösen fontos méreteket.
Fájlformátum és tervleadás
A tervezéshez például STEP, IGES, STL, DXF, DWG vagy PDF fájl használható. CAD- vagy vektoros fájlból a kontúr digitálisan feldolgozható, ami segíti a gyártás előkészítését. A fájlt a végleges méretekkel mentse, és adja meg a kívánt darabszámot, a hab típusát és a tervezett felhasználást.
A gyártási folyamat a terv ellenőrzésével kezdődik. Ezt követi a szerszámpálya megtervezése, az anyag kiválasztása, majd a gyártás ütemezése és a vágóprogram futtatása.
A gépi vágásnál a mozgó alkatrészek és a hulladék megfelelő kezelése fontos. A gép kezelésekor az üzemi eljárásokat kell követni, a habmaradékot pedig a műhely kezelési rendje szerint kell gyűjteni. A Revotica üzeme a habhulladék újrafeldolgozására REBOND gyártósort használ.
A Revotica egyedi méretre vágott habszivacsot és CNC kontúrvágott habalkatrészeket értékesít Magyarország egész területén. Az országos kiszolgáláshoz adja meg pontosan a szállítási címet a rendelés során.
Tűrések, felületi minőség és ellenőrzés
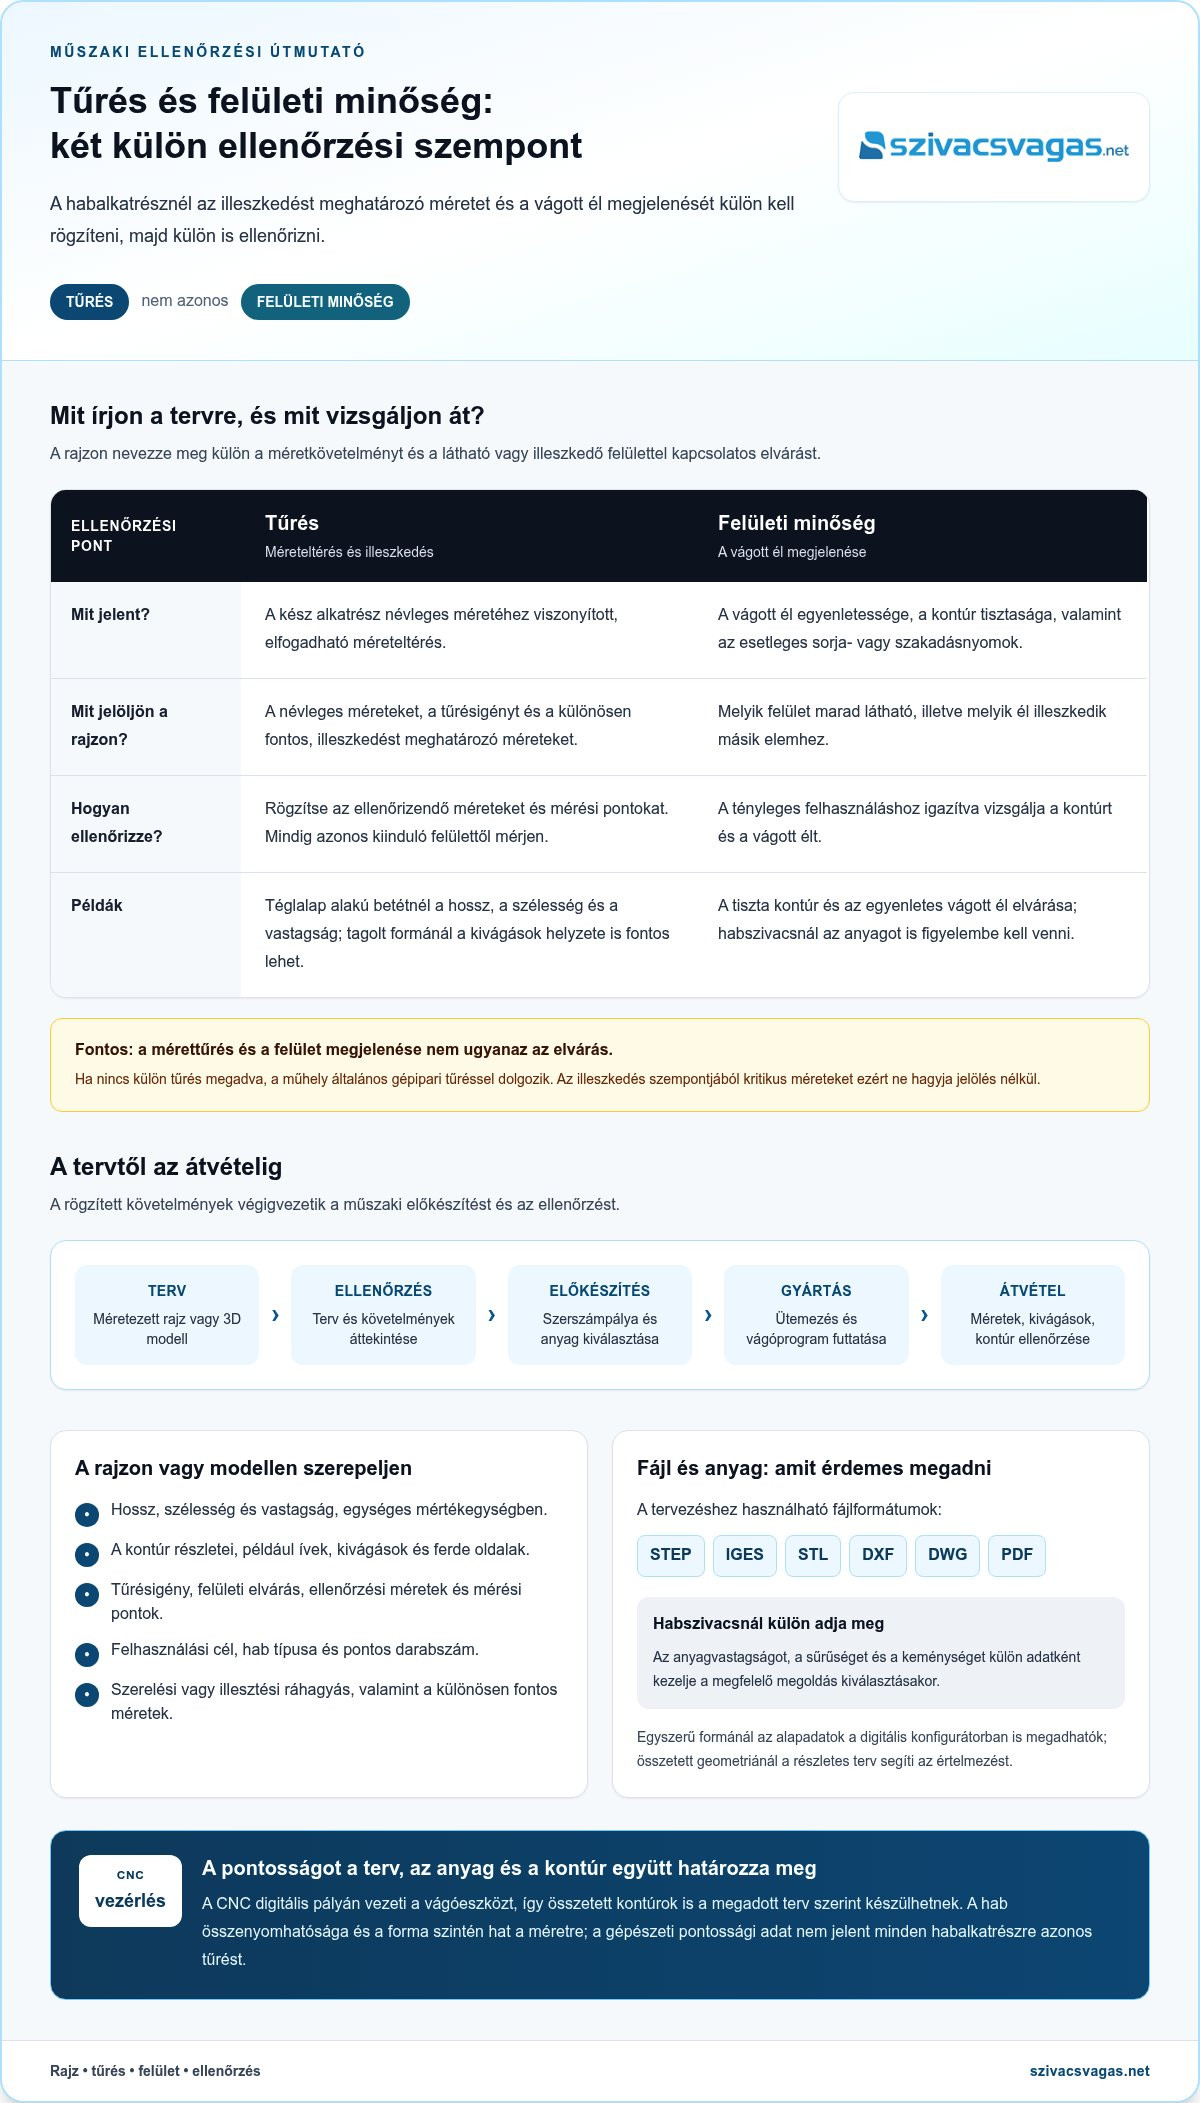
A tűrés azt határozza meg, mekkora méreteltérés fogadható el a kész alkatrészen. Habszivacs vágásánál ezt a rajzon szereplő névleges mérethez kell viszonyítani. Ha az eltérésnek gyakorlati jelentősége van, például az alkatrésznek szűk helyre kell illeszkednie, jelölje ezt külön. A tűrés és a felület megjelenése két külön elvárás.
A terven adja meg az ellenőrizendő méreteket és a mérési pontokat. Téglalap alakú betétnél például a hossz, a szélesség és a vastagság lehet fontos; tagolt kontúrnál a kivágások helyzete is számít. Ha nincs külön tűrés megadva, a műhely általános gépipari tűréssel dolgozik. Ezért az illeszkedés szempontjából kritikus méreteket ne hagyja jelölés nélkül.
A felületi minőséget a vágott él egyenletessége, a kontúr tisztasága és az esetleges sorják vagy szakadásnyomok alapján lehet értékelni. Az anyag is számít: habszivacsnál más szempontokat vizsgálunk, mint például alumínium alkatrésznél. Írja le, melyik felület marad látható, illetve melyik él illeszkedik másik elemhez. Így az ellenőrzés a tényleges felhasználáshoz igazodik.
Átvételkor hasonlítsa össze a kész darabot a jóváhagyott rajzzal. Ellenőrizze külön a névleges méreteket, a kivágások helyét és a kontúr alakját. A mérés legyen mindig azonos kiinduló felülettől végezve. Több darab esetén vizsgálja meg, hogy az alkatrészek egymással is egyeznek-e. A CNC-megmunkálásnál igény esetén mérési jegyzőkönyv is adható az alkatrészhez.
A terv előkészítésekor válassza külön a kritikus méreteket és a pusztán tájékoztató adatokat. Ez segít egyértelművé tenni, mit kell ellenőrizni a gyártás után. Egyedi formájú habalkatrészhez a digitális konfigurátor használata is segíthet az igények és méretek megadásában.
Más megmunkálási eljárásnál megadott értékek nem helyettesítik a habszivacs alkatrészre vonatkozó külön előírást. A CNC-esztergálás durva megmunkálásnál 32 Ra felületi minőséget biztosíthat. A CNC-esztergálás szabványos munkáinál a tipikus tűrés ±0,005 hüvelyk, míg a precíziós CNC-esztergálási alkalmazások tipikus tűrése ±0,0005 hüvelyk. Ezek az értékek az esztergálás példái, ezért ne tekintse őket automatikusan habvágásra érvényes követelménynek.
Ha többféle alkatrészt vagy gyártási eljárást hasonlít össze, minden esetben az adott darabhoz és technológiához tartozó elvárást rögzítse. A rajzon egyértelműen különítse el a kívánt felületi képet és az illeszkedést meghatározó méretet. Az átvevő így tudja, mely tulajdonságot kell szemrevételezéssel, és melyet méréssel értékelnie. Ha a felület vagy az illeszkedés nem megfelelő, a rögzített követelmény alapján tisztázható, hogy melyik elvárás nem teljesült.
Vágási pontosság és pozícionálási sebesség
A CNC-vezérlés digitális pályán mozgatja a vágóeszközt, így az összetett kontúrok is a megadott terv szerint készülhetnek. A vágási eredményt az anyag, a forma és az elvárt tűrés együtt határozza meg.
Technológiák és vágási eljárások
A lézeres vágás fókuszált hővel választja el az anyagot, míg a vízsugaras eljárás nagy nyomású vízzel dolgozik. A plazmavágás elektromosan vezető fémekhez, például acélhoz vagy alumíniumhoz használható. A késes CNC-vágás mechanikusan követi a programban megadott kontúrt.
Kézi vágásnál a kezelő vezeti az eszközt, ezért az ismételhetőség nagyban függ a kézi irányítástól. CNC-vágásnál a digitális terv határozza meg a vágópályát és a gép mozgását. A hab megfelelő megmunkálási módját az anyag szerkezete és a kívánt forma alapján kell kiválasztani. Habvágásnál az eljárást az anyaghoz és a kívánt kontúrhoz kell igazítani.
A pozicionálási sebesség önmagában nem minőségi mutató. Egy hosszú, egyenes szakasznál más mozgásprogram alkalmazható, mint egy szűk ívnél vagy éles irányváltásnál. A gép pályája, az anyag viselkedése és a kontúr részletessége együtt befolyásolja a vágást. A programnak a sarkoknál is követnie kell a tervezett geometriát.
Elérhető pontosság és élminőség
A CNC-megmunkálás számítógépes vezérlése századmilliméteres pontosságú alkatrészgyártást tehet lehetővé. Ez általános gépészeti adat, nem jelenti azt, hogy minden habalkatrésznél azonos tűrés érhető el. Habszivacsnál az anyag összenyomhatósága és a kontúr alakja is hat a méretre.
Az élminőséget a tiszta kontúr, az egyenletes vágott felület és a szakadásmentes szélek alapján értékelje. Például egy egyenes élű betét egyszerűbben ellenőrizhető, mint egy alkatrész sok ívvel és kivágással. A rajzon jelölje meg a méreteket, amelyek az illeszkedéshez lényegesek. Az átvételkor mérje ezeket azonos kiinduló felülettől, és vesse össze a kész darabot a jóváhagyott tervvel.
Darabszám és gyártási költség
A pontos darabszám a gyártás ütemezésének alapadata. Adja meg külön az azonos alkatrészek mennyiségét, és válassza szét az eltérő méretű vagy formájú változatokat. Így a gyártási terv minden tételt külön kezelhet. A „kb. 10-20 darab” megjelölés helyett írja le a ténylegesen szükséges mennyiséget.
Ismétlődő rendelésnél jelezze, hogy az alkatrészek a korábban jóváhagyott terv szerint készüljenek-e. A digitális gyártási adatok újra felhasználhatók, ha a geometria és az anyag változatlan. Méretmódosításnál adja át a frissített tervet, és jelölje külön a változtatásokat.
Többféle alkatrész együttes rendelésekor készítsen áttekinthető alkatrészlistát. A listában szerepeljen minden elem neve, mérete, anyaga és darabszáma. Például egy sorozat többféle kontúrú betétet tartalmazhat, ezek mennyiségét ne vonja össze egyetlen összesített adattá. A külön megnevezett tételeket könnyebb egyeztetni a rajzzal és a gyártási dokumentációval.
Az anyagelrendezésnél a kontúrok alakja és egymáshoz viszonyított helye is számít. A nesting során a kivágandó elemek elrendezését tervezik meg az alapanyagon. Több azonos vagy hasonló alkatrésznél a megfelelő elhelyezés segítheti az alapanyag hatékony felhasználását. Ehhez a végleges kontúrrajz és a tételenként megadott darabszám ad kiindulópontot.
Rendelés előtt ellenőrizze, hogy a rajz, a hab megnevezése és a darabszám ugyanarra a termékváltozatra vonatkozik-e. Ismétlődő rendelésnél tartsa meg a jóváhagyott tervet, és csak módosítás esetén cserélje le. A pontos tétellista segíti az egyedi és sorozatban készülő habalkatrészek gyártási előkészítését.
Ha már összeállította a méret- és darabszámadatokat, adja meg digitálisan a habalkatrész-igényét, hogy a gyártás az egyeztetett tervből indulhasson.
A CNC gyártási költség függ a darabszámtól: sorozatgyártásnál a beállítás költsége több darab között oszlik el. Ezért az ajánlatkérésben a tényleges rendelési mennyiséget érdemes egyértelműen megadni, és elkülöníteni azokat a tételeket, amelyekből eltérő mennyiség készül. Így a költségbecslés a tervezett gyártási tételhez kapcsolódhat, nem egy hozzávetőleges mennyiséghez.
A darabszámot minden tételnél külön rögzítse, hogy egyértelmű legyen, melyik alkatrészből mennyit rendel. Ha a mennyiség változik, frissítse a megadott adatot is, mert az árkalkuláció a megadott rendelési adatokon alapul. Az online konfigurátor az adatok megadása után azonnal árat számol.
Revotica szivacsvagas: Egyedi méretre vágott habszivacs
A Revotica egyedi méretre vágott habszivacsot és CNC kontúrvágott habalkatrészeket készít, így szabálytalan forma vagy pontos illeszkedés esetén is megadhatja az alkatrész kívánt kialakítását. A digitális konfigurátorban rögzítheti a méreteket és a formát, azonnali árat kap, a gyártási adatok pedig ezek alapján készülnek el.
Az anyag kiválasztásakor vegye figyelembe a felhasználás módját és a terhelést. A habszivacs sűrűsége és keménysége különböző tulajdonságok. A Revotica kínálatában REBOND heterogén hab is szerepel. Ha huzatra is szüksége van, a habbal azonos méretű, méretre készített huzatot is rendelhet.
Készítse elő a méreteket, a formát és a darabszámot, majd adja meg ezeket a konfigurátorban. Egyedi habalkatrész vagy méretre szabott szivacs esetén lépjen kapcsolatba a Revotica szivacsvagas csapatával.
Tervezze meg a következő gyártási lépést
A megfelelő megoldást a kész alkatrész feladata alapján válassza ki. Gondolja végig, milyen terhelést kap, milyen felülethez illeszkedik, és milyen szerepet tölt be a kész termékben. Ezek a szempontok segítenek összehangolni a hab típusát és a kialakítást. A CNC kontúrvágás eredménye akkor felel meg a felhasználásnak, ha a digitális terv a beépítési környezetet tükrözi.
Rendelés előtt készítse elő a végleges rajzot, a darabszámot és az anyaggal kapcsolatos igényeket. Ha huzatot is rendel, annak méretezése a habalkatrész végleges méretéhez igazodik. A Revotica egyedi méretre vágott habszivacsot, méretre készített szivacshuzatot és REBOND heterogén habot kínál, így a hab és a kész alkatrész kialakítása együtt tervezhető. Adja meg a rendelési adatokat az online konfigurátorban, ahol azonnal láthatja az árat.
Ha már összeállította a műszaki adatokat, kérjen ajánlatot a Revotica szivacsvagas cégtől. A pontos terv jó kiindulópont ahhoz, hogy az egyedi habalkatrész illeszkedjen a felhasználási célhoz.
Gyakori kérdések a CNC kontúrvágásról
Milyen anyagvastagságot tudnak vágni?
A választható habszivacslap-vastagságok 1 cm-től 15 cm-ig terjednek, 1 cm-es lépésekben. A kívánt vastagságot a kész alkatrész helyéhez és felhasználásához igazítsa. Például egy ülőbetétnél mérje meg a befogadó rész mélységét, és vegye számításba a huzat helyigényét is. Egyedi forma esetén a vastagságot a többi mérettel együtt adja meg.
Szükséges műszaki rajz az ajánlatkéréshez?
Nem feltétlenül, mert a konfigurátorban a méret és a forma is megadható. Műszaki rajz különösen hasznos, ha az alkatrészen kivágás, ferde oldal vagy összetett kontúr szerepel. Jelölje rajta a fő méreteket, a kivágások helyét és a vastagságot. Több eltérő elemet különítsen el, hogy mindegyik formája egyértelműen azonosítható legyen.
Mit jelent a számítógéppel vezérelt kontúrvágás, és milyen anyagokat lehet vele vágni?
A számítógéppel vezérelt kontúrvágás digitális terv alapján alakítja az anyagot, így egyedi formák is készíthetők. A Revotica poliuretán habot dolgoz fel. Például egy íves oldalú ülőbetét vagy egy szabálytalan alakú párna méretei és körvonala is megadható. Az eljárás habanyagok megmunkálására szolgál, ezért az anyagválasztást is ehhez a felhasználáshoz igazítsa.
Milyen vastagságban és méretben vállalnak egyedi habvágást Magyarországon?
A habszivacslapok 1 cm-től 15 cm-ig választhatók, 1 cm-es fokozatokban. Az online konfigurátorban rögzíthető a kívánt forma és méret, egyedi kialakítású alkatrészek esetén is. Megrendelés készülhet egyetlen darabra vagy nagyobb sorozatra. A Revotica Magyarország egész területén fogad megrendeléseket, így a megadott méretek alapján az ország bármely pontjára tervezhető a kiszállítás.
Milyen tényezők alapján állítható össze a megrendelés?
A konfigurátorban a termék méretét, vastagságát, formáját és anyagát kell megadni. Ezek mellett vegye figyelembe a darabszámot és azt is, hogy kér-e hozzá méretre készített szivacshuzatot. Például egyedi kontúrú ülőbetétnél pontosan rögzítse a kivágásokat és a kész alkatrész helyét. Így a műszaki összeállítás a tényleges felhasználási igényhez igazítható.
Milyen biztonsági és környezetvédelmi kockázatai vannak a CNC kontúrvágásnak?
A mozgó alkatrészekkel való érintkezés biztonsági kockázatot jelent, a hulladékot pedig az adott műhely kezelési rendje szerint kell gyűjteni. A gép kezelésénél az üzemi eljárásokat kell követni.