
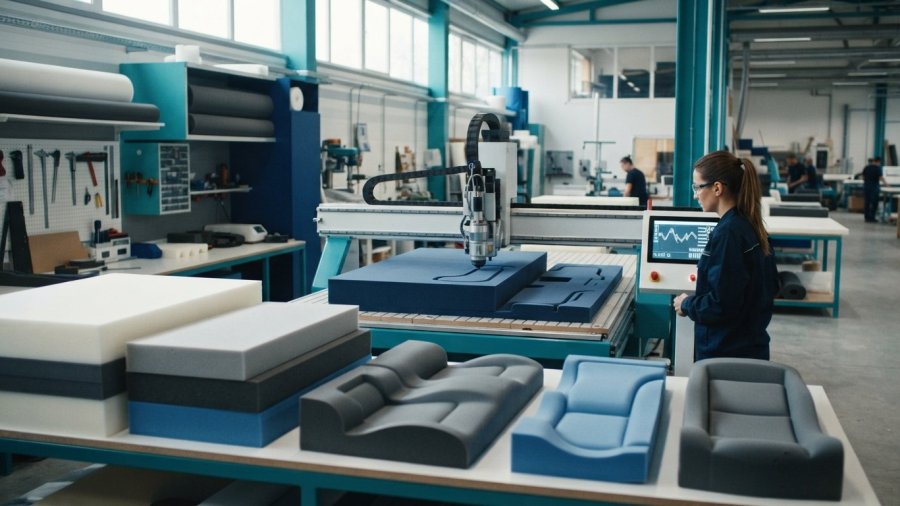
A legtöbb ülő- és fekvőbútor nem a kárpit kopása, hanem a pontatlanul megmunkált, nem megfelelő sűrűségű belső mag miatt válik használhatatlanná. A kézi szabás során keletkező néhány milliméteres élferdeség elegendő ahhoz, hogy a huzat ráncolódjon vagy a varratok felfesljenek, miközben az elavult, napokig tartó egyedi ajánlatkérési körök csak felesleges időveszteséget jelentenek. A modern ipari elvárások mellett a professzionális egyedi habszivacs gyártás ma már elképzelhetetlen a precíziós automatizálás és a hibátlan anyagválasztás nélkül.
Bizonyára Ön is szembesült már azzal a bosszantó helyzettel, amikor egy frissen felújított bútor szivacsa hetek alatt kiül, vagy a kézzel méretre vágott hab nem tölti ki megfelelően a huzatot. Ebből a cikkből megtudhatja, hogyan zajlik a professzionális egyedi habszivacs gyártás a digitális modelltől a tizedmilliméteres tűrésű CNC megmunkálásig, és hogyan határozhatja meg a célnak leginkább megfelelő habtípust. Áttekintjük a habszivacs sűrűség és a mechanikai keménység közötti alapvető műszaki eltéréseket, bemutatva, hogy az azonnali digitális konfigurátor és az intelligens nesting technológia miként garantálja a tartós, tökéletesen illeszkedő alkatrészek gyors gyártását.
Legfontosabb Tudnivalók
- A modern egyedi habszivacs gyártás a CNC-vezérelt technológiára épül, amely kiküszöböli a kézi vágás hibáit és milliméterpontos illeszkedést nyújt bármilyen geometriához.
- A habszivacs sűrűség (kg/m³) a szerkezeti tartósság és formatartás legfőbb mutatója, amelyet mindig el kell különíteni a mechanikai keménységtől a megfelelő komfort eléréséhez.
- A nagy teherbírású alapok, mint a REBOND, valamint a nyitott cellás HR hab rétegek kombinációjával optimális szendvicsszerkezetek alakíthatók ki a nagyobb igénybevételű felületekhez.
- A precíz végeredményhez a belső befoglaló méreteket merev acél mérőszalaggal kell felmérni, a huzatok tervezésénél pedig elengedhetetlen a negatív ráhagyás alkalmazása.
- A digitális konfigurátor használata és a modern nesting technológia jelentősen csökkenti az alapanyag-hulladékot, miközben azonnali és hibamentes megrendelési folyamatot tesz lehetővé.
Mi az az egyedi habszivacs gyártás és miért nélkülözhetetlen?
A szériagyártásban kapható, előre vágott habtömbök ritkán nyújtanak kompromisszummentes megoldást speciális beépítéseknél. Az ipari egyedi habszivacs gyártás olyan technológiai folyamat, amely során nyers poliuretán tömbökből milliméterpontos, specifikus geometriájú alkatrészek készülnek a megrendelő elvárásai szerint. Legyen szó egyedi bútorok felújításáról, lakóautók fekvőfelületeiről vagy hajókabinok belső tereiről, a sablonméretek nem képesek követni az egyenetlen falsíkokat és egyedi vázakat. A sikeres tervezéshez elengedhetetlen a különféle kárpitos habszivacs típusok mechanikai sajátosságainak pontos ismerete. A szakszerű megmunkálás megszünteti a felesleges hulladékképződést, miközben elejét veszi a mérethibából fakadó esztétikai és kényelmi problémáknak.
Az ipari habszivacs konverzió alapfolyamata
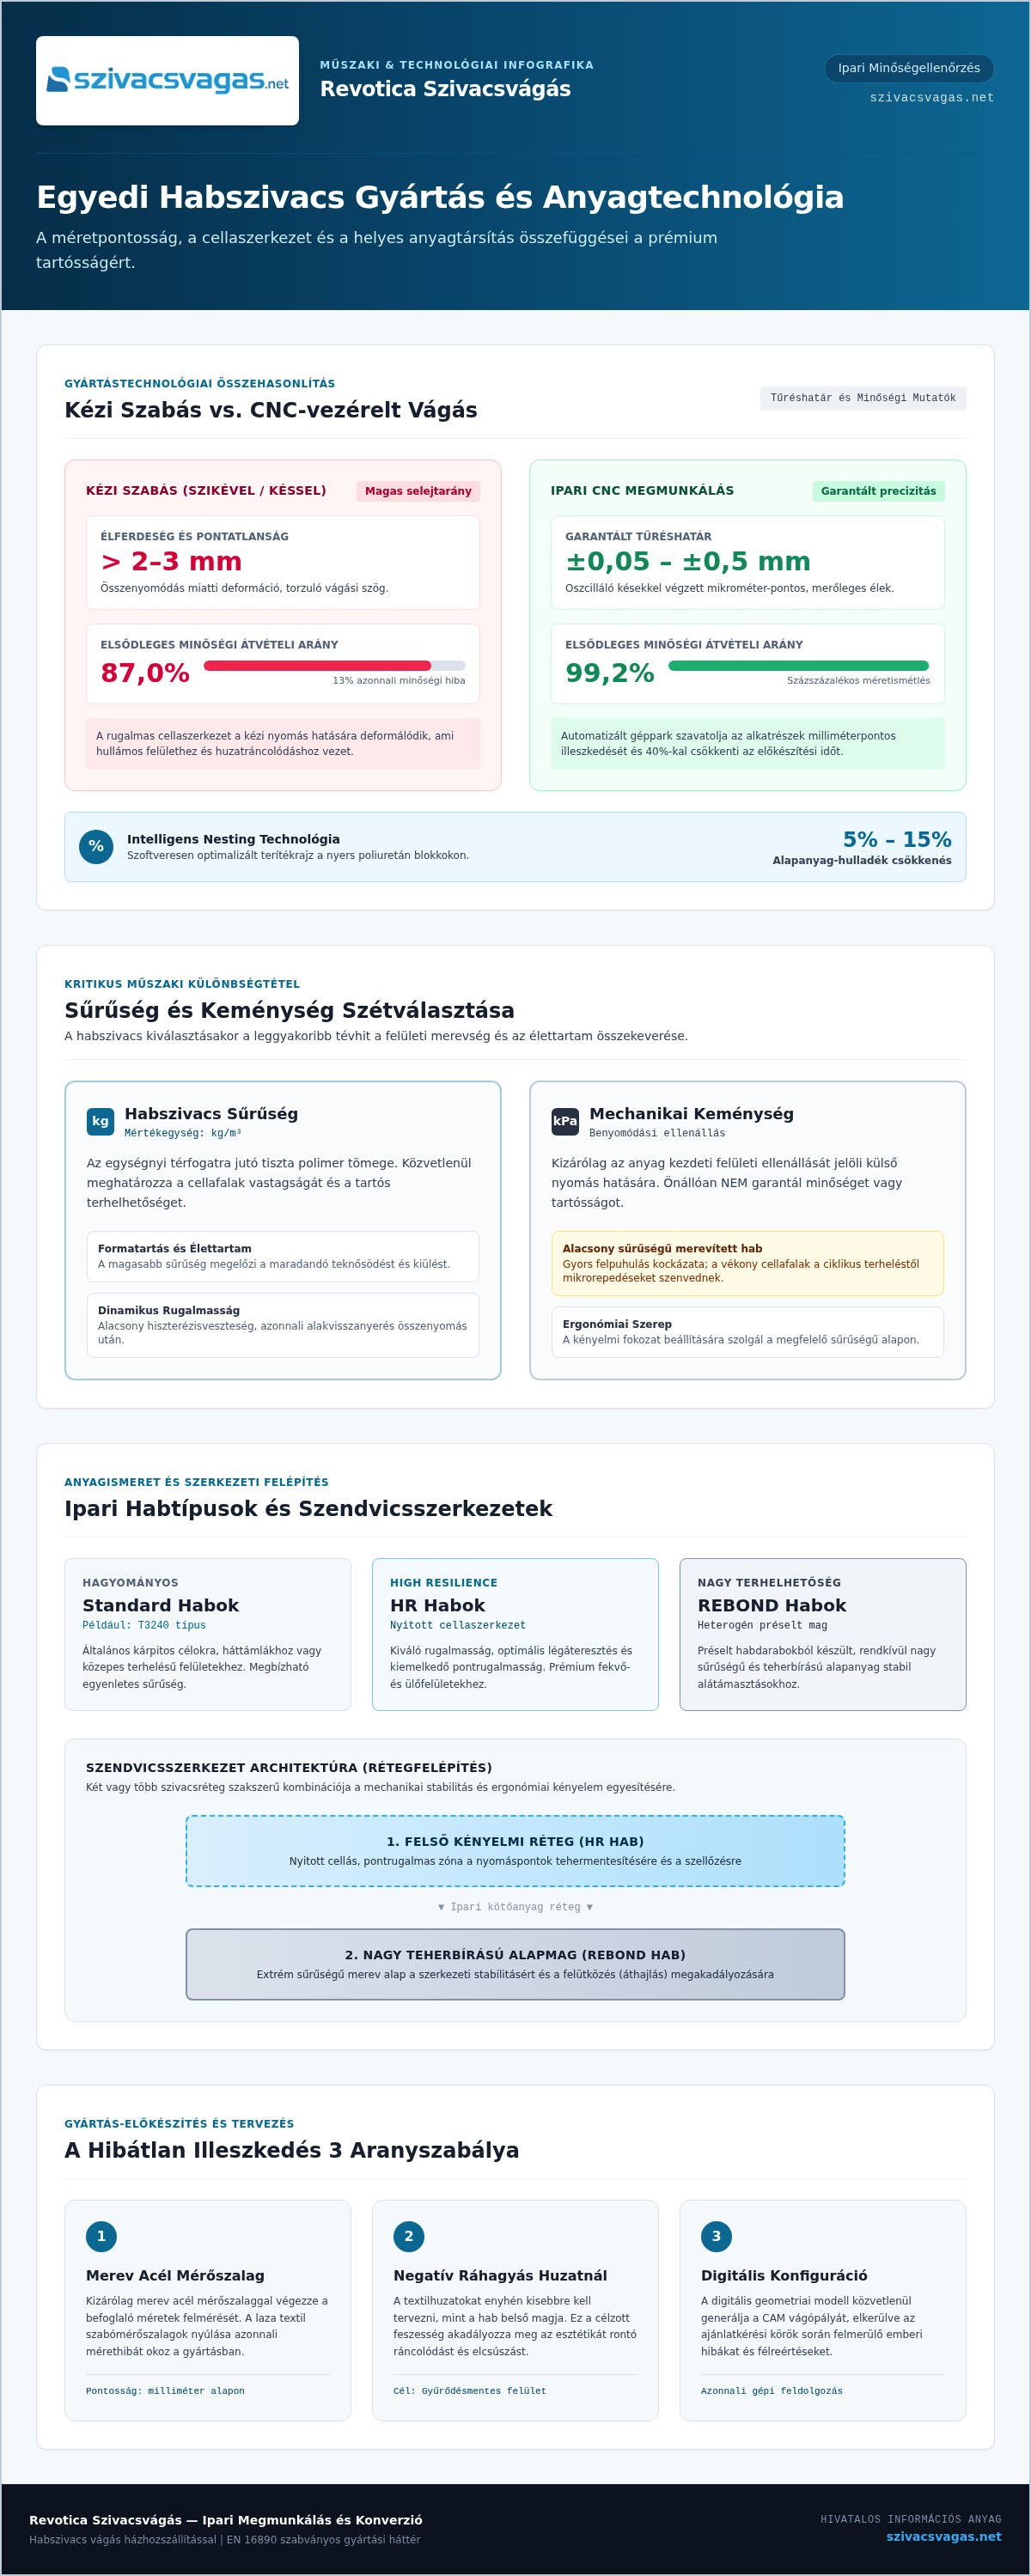
A habszivacs konverzió nem egyszerű darabolás, hanem szigorú technológiai lánc. Első lépésként a nyers poliuretán tömböket klimatizált környezetben pihentetik és kondicionálják. Ez a fázis elengedhetetlen a belső anyagi feszültségek kiegyenlítéséhez, megelőzve a későbbi vetemedést. Ezt követi a horizontális és vertikális hasítás, amellyel a tömböket a megadott vastagságú lapokra osztják. A korszerű CAD terveket a mérnökök közvetlenül a CAM vezérlőszoftverekbe importálják. Az integrált nesting technológia optimalizálja az alkatrészek terítékrajzát a blokkon, ami 5-15%-kal képes mérsékelni az alapanyaghulladékot a manuális elrendezésekhez viszonyítva.
Kézi szabás vagy gépi megmunkálás: a pontosság mérföldkövei
Sokan próbálkoznak szikével vagy konyhai késsel otthon habot vágni. Ez a gyakorlat nagy sűrűségű anyagoknál szinte törvényszerűen egyenetlen, hullámos vágásfelületet eredményez. A rugalmas cellaszerkezet a kézi nyomás hatására összenyomódik, a kés elcsúszik, a vágási szög pedig torzul. Bútorhaboknál már 2-3 mm-es eltérés is látható ráncolódást vagy húzódást okoz a huzaton.
- Kézi vágás: gyakori a 2-3 mm-t meghaladó élferdeség, az összenyomódás miatt hullámos vágásfelület alakul ki, az elsődleges minőségi átvételi arány alig 87%.
- CNC megmunkálás: az oszcilláló késekkel és kontúrvágókkal támogatott eljárás ±0,5 mm és ±0,05 mm közötti tűréshatárt tart, tiszta, merőleges éleket hoz létre.
- Százszázalékos méretismétlés: az automatizált géppark a sorozatgyártásban is azonos darabokat állít elő, 99,2%-ra növelve az elsődleges minőségi átvételt, miközben 40%-kal csökkenti az előkészítési időt.
A gépi vezérlés garantálja a tökéletesen illeszkedő elemeket. Így a szakszerű egyedi habszivacs gyártás közvetlenül megalapozza a párnák és huzatok tartósságát.
Műszaki paraméterek: Sűrűség, keménység és minőségi kategóriák
A habanyagok kiválasztásakor a leggyakoribb hiba a mechanikai keménység és a sűrűség összekeverése. Míg a keménység csupán az anyag felületi ellenállását fejezi ki terhelés alatt, addig a habszivacs sűrűség az egységnyi térfogatra jutó tiszta polimer tömegét jelöli kg/m³ mértékegységben. Ahogy a Polyurethane Foam Association szakmai összefoglalója is rámutat, a sűrűség közvetlenül meghatározza a cellafalak vastagságát és az anyag tartós terhelhetőségét. A korszerű mérnöki gyakorlatban a megfelelő egyedi méretre vágott habszivacs kiválasztása mindig a várható igénybevétel és az ergonómiai elvárások szigorú összevetésével indul.
Sűrűség és keménység: A leggyakoribb tévhit eloszlatása
Sokan feltételezik, hogy a keményebb tapintású hab egyben időtállóbb is. Ez a megközelítés műszakilag hibás. Léteznek alacsony sűrűségű, ám mesterségesen keményített habok, amelyek a kezdeti merevség ellenére hetek alatt felpuhulnak, mert a vékony cellafalak a ciklikus terheléstől mikrorepedéseket szenvednek. A dinamikus rugalmasság és az alacsony hiszterézisveszteség garantálja, hogy a hab összenyomás után azonnal visszanyerje eredeti alakját, elkerülve a maradandó teknősödést.
Standard, HR és REBOND habtípusok összehasonlítása
A szakszerű tervezéshez elengedhetetlen az ipari jelölésrendszer ismerete, ahol az első két számjegy a sűrűséget, a második kettő pedig a nyomófeszültséget (keménységet) jelöli:
- Standard habok (T sorozat): Hagyományos zártabb szerkezetű poliéter anyagok. A T3240 típus (32 kg/m³ sűrűség, 4,0 kPa keménység) stabil választás normál igénybevételű háttámlákhoz vagy vastagabb ülőfelületekhez.
- High Resilience habok (HR sorozat): Nyitott cellaszerkezetű buborékos hab változatok kiemelkedő rugalmassággal és légáteresztéssel. Ide tartozik a HR3530, a HR3835, a prémium HR4037, valamint a nagy teherbírású HR4542 és a különösen feszes HR5060 (50 kg/m³, 6,0 kPa) minőség.
- Kompozit magok (REBOND sorozat): A préselt zúzalékból készülő R80 hab (80 kg/m³) rendkívüli alátámasztást nyújt. A professzionális REBOND habszivacs vásárlás révén ortopédiai magrétegek és extrém terhelésű ülőpadok alakíthatók ki hosszú távra.
A professzionális egyedi habszivacs gyártás során ezen minőségi kategóriák célszerű párosításával pontosan az adott funkcióhoz igazítható a tartósság és a kényelem. Amennyiben konkrét projektjéhez keres megbízható habmagot, tekintse meg a kínálatot a szivacsvagas.net oldalán, ahol azonnal megtervezheti az elvárásainak megfelelő rétegrendet.
Speciális formák, kontúrok és kompozit habszerkezetek
A derékszögű hasábok vágása csupán a belépőszintet képviseli a poliuretán megmunkálásában. A korszerű ipari habszivacs megmunkálás ma már komplex, háromdimenziós alakzatok forgácsmentes kialakítását teszi lehetővé. Szűk kabinbútoroknál, lakóautók lekerekített fekhelyeinél vagy speciális orvosi támaszoknál a standard sík lapok használhatatlanok. Ilyen esetekben a professzionális egyedi habszivacs gyártás közvetlenül a digitális vektoros adatok alapján alakítja ki az íveket, letöréseket és kompozit szerkezeteket.
CNC kontúrvágás és háromdimenziós formakialakítás
A bonyolult geometriák kivitelezéséhez oszcilláló és forgó huzalos vagy pengés CNC berendezéseket alkalmaznak. A nagy sebességgel rezgő vágószál a legfinomabb rádiuszokat is sorjamentesen követi le, megőrizve az anyag belső szerkezeti épségét. A technológia kiemelkedő területe a konvoluter profilozás. Ezzel a tojásszivacs eljárással speciális felületi dudorok hozhatók létre, amelyek akusztikai panelekhez vagy decubitus elleni, nyomáselosztó fedőrétegekhez szolgálnak.
- Hajó- és járműipari geometriák: Ék alakú ágymatracok, ferde falfelületekhez simuló háttámlák és trapéz alakú párnák marása.
- Ergonomikus kontúrok: Nyak- és térdtámaszok, anatómiai ülőpárnák kialakítása közvetlen CAD modellből.
- Konvoluter profilok: Hullámosított felületek a jobb szellőzésért és pontszerű teherelosztásért.
A szendvicsszerkezetek felépítése és ragasztási technológiája
Egyetlen tömör habréteg ritkán képes egyszerre maximális tartást és felületi lágyságot biztosítani. A megoldást a szivacsvágás szendvicsszerkezet jelenti, ahol két vagy több, eltérő tulajdonságú habréteget egyesítenek. Az alsó teherhordó réteg stabilitást ad, a felső zóna pedig felveszi a test vonalát.
Ipari szinten a tartósság a rétegek rögzítésén múlik. A korszerű üzemek környezetbarát, oldószermentes diszperziós ragasztási eljárásokat alkalmaznak, amelyek nem keményednek ki az idomok találkozásánál, így a ragasztási vonal észrevétlen marad. Tipikus felépítés a rendkívül nagy sűrűségű REBOND (pl. R80) mag kombinálása egy rugalmas HR réteggel (mint a HR3835 vagy HR4542). Ez a struktúra ellenáll az intenzív terhelésnek, megakadályozza az átülést, miközben a bútor hosszú éveken át megőrzi eredeti kontúrját. Ezzel a technológiával az egyedi habszivacs gyártás a legmagasabb igénybevételű vendéglátóipari és otthoni bútoroknál is kompromisszummentes megoldást nyújt.
Méretezési szabályok és a gyártás-előkészítés folyamata
A legkorszerűbb géppark sem képes korrigálni a hibás bemeneti adatokat. A professzionális egyedi habszivacs gyártás sikere a precíz felmérésen és az alapos gyártás-előkészítésen múlik. A nem megfelelő mérési eszközök használata vagy az elhasználódott, deformált párnák lemásolása törvényszerűen pontatlan végeredményhez vezet. Az ipari gyártásban tizedmilliméteres pontosságú szabásfájlokkal dolgozunk, ezért az előkészítő szakaszban a méretek pontos rögzítése a legfontosabb feladat.
Lépésről lépésre: A hibátlan méretvétel technikája
Kizárólag merev acél mérőszalagot használjon a méretezéshez. A textil vagy műanyag szabómérőszalagok megnyúlnak, ami akár több centiméteres tévedést okozhat a teljes hosszon. Soha ne a régi, kiült habszivacsot mérje le mintaként! Mindig a befogadó bútorfészek, ágykeret vagy padlólemez belső, szilárd felületeit kell alapul venni.
- Többpontos felmérés: Mérje meg a belső szélességet és mélységet legalább három különböző ponton (a széleken és középen), figyelembe véve az esetleges szerkezeti egyenetlenségeket.
- Ráhagyás és rugalmasság: Szabadon álló bútoroknál a hab természetes lágysága miatt néhány milliméteres túlméretezés segít kitölteni a rést, de zárt fészek esetén a névleges méretet kell tartani.
- Gyermekbútorok biztonsági rése: Gyermekágyaknál az EN 16890 szabvány szerint a matrac és a keret közötti biztonsági rés (gap) nem haladhatja meg a megengedett tűréshatárt a beszorulásveszély elkerülésére.
- Szivacshuzat negatív ráhagyás: Amikor szivacshuzat méretre rendelés történik, a textilt szándékosan 1-2%-kal szűkebbre szabják a hab magméreténél. Ez a feszesség akadályozza meg a szövet elfordulását és a gyűrődések kialakulását.
Nesting technológia és hulladékoptimalizálás az üzemben
A digitálisan rögzített méreteket a CAM rendszer automatikusan feldolgozza. Az ipari nesting technológia lényege, hogy a fejlett algoritmusok a nyers habtömb teljes térfogatán úgy rendezik el a megrendelt geometriákat, mint egy kirakós darabjait. Ez a valós alakhű elrendezés 5-15%-kal csökkenti a vágási nyesedéket a hagyományos manuális sablonozáshoz képest.
A fenntartható szemlélet a tiszta gyártási maradék kezelésében is megmutatkozik. A konverzió során keletkező homogén habnyesedéket az üzemben aprítják, majd kötőanyag hozzáadásával, nagy nyomáson tömörítik. Így jön létre a rendkívül strapabíró REBOND alapanyag, amely körforgásos módon zárja a gyártási ciklust. Amennyiben Ön is megbízható, milliméterpontos kivitelezést keres felújítási vagy beépítési feladataihoz, adja le egyedi méreteit a szivacsvagas.net felületén, ahol a precíz gyártáselőkészítés azonnal garantálja a tökéletes formát.
Online konfiguráció és rendelés: A gyors gyártás kulcsa
A hetekig elhúzódó árajánlatkérések és a pontatlan telefonos egyeztetések ideje lejárt. A modern ipari környezetben a felhőalapú digitális rendszerek közvetlen kapcsolatot teremtenek a megrendelő és a gyártósor között. Az automatizált adatfeldolgozásnak köszönhetően a mérnöki előkészítés pillanatok alatt lezajlik, ami radikálisan lerövidíti az átfutási időt a tervezőasztaltól a kiszállításig. A szakszerű egyedi habszivacs gyártás ma már bárki számára elérhetővé teszi az üzemméretű technológiát, elkerülve a közvetítők okozta felesleges késlekedést.
Habszivacs konfigurátor: Gyors rendelésmenet otthonról
A digitális konfigurátor használata egyszerűvé és hibamentessé teszi az egyedi alkatrészek megrendelését. A folyamat logikus lépésekre épül, így speciális CAD ismeretek nélkül is precíz gyártási adatok adhatók meg:
- Geometriai alapforma kiválasztása: A klasszikus téglatest mellett ék alakú szivacsok, trapézok vagy összetett köríves elemek is kijelölhetők.
- Milliméterpontos méretmegadás: A hosszúsági, szélességi és magassági értékek közvetlen beírásával a rendszer valós időben modellezi a kívánt tömböt.
- Habtípus és sűrűség kijelölése: A felhasználási cél alapján közvetlenül választható ki a megfelelő habszivacs sűrűség, a tartós HR minőségektől az ortopédiai keménységű REBOND kompozitokig.
Gyártás, csomagolás és országos logisztika
Amint a rendelés véglegesítésre kerül, az algoritmus azonnal legenerálja a vektoros vágási útvonalakat. A szabási fájlok közvetlenül a CNC vezérlésű vágógépekre futnak be, ahol a gépsor automatikusan megkezdi az elemek kontúrozását. A kész habmagok védelmére a szivacshuzat méretre rendelés nyújt professzionális megoldást, hiszen a jól megválasztott, ellenálló kárpittextil hatékonyan védi a habcellákat a dörzsölődéstől és az UV-sugárzástól.
A késztermékek mozgatása során kiemelt szempont az alaktartás. A szakszerű, deformációmentes és pormentes védőcsomagolás garantálja, hogy a kényes geometriák és élek ne sérüljenek a szállítás során. A precíziós habszivacs vágás házhozszállítással országosan elérhető, így a legmagasabb minőségi követelményeknek megfelelő elemek közvetlenül a megadott címre érkeznek. Tervezze meg és rendelje meg egyedi méretű szivacsát online!
Tervezzen hosszú távra a precíziós habkonverzió erejével
A mérethibákból fakadó anyaggyűrődések és a gyors felpuhulás nem a használat elkerülhetetlen velejárói, hanem a pontatlan szabás és a tévesen felmért anyagsűrűség következményei. A modern gyártósori megoldások és a digitális tervezés révén ma már nem kell kompromisszumot kötnie a tartósság vagy a forma terén. Legyen szó stabil kompozit magokról vagy kiváló rugalmasságú, lélegző HR rétegekről, a szakszerűen kiválasztott alapanyagok hosszú éveken át garantálják az eredeti kényelmet.
Saját korszerű poliuretán konverziós üzemünkben a milliméterpontos CNC vágástechnológia gondoskodik a hibátlan illeszkedésről, miközben a gyors felhőalapú rendszer feleslegessé teszi a napokig tartó egyeztetéseket. Lépjen tovább a tervezés fázisából: Adja meg a méreteket és rendeljen egyedi habszivacsot a konfigurátorban! A technológiailag fegyelmezett, modern egyedi habszivacs gyártás és az országos kiszállítás révén elképzelései pontosan, megbízhatóan öltenek testet.
Gyakran Ismételt Kérdések
Mi a különbség a habszivacs sűrűsége és keménysége között?
A habszivacs sűrűség (kg/m³) az egységnyi térfogatra jutó tiszta polimer mennyiségét jelöli, ami kizárólag a cellafalak vastagságáért és az anyag tartósságáért felel. Ezzel szemben a keménység a hab felületi benyomódási ellenállását jelenti. Egy alacsony sűrűségű hab is lehet kezdetben kemény, ám a terhelés hatására hamar kiül, míg egy nagy sűrűségű, lágy HR hab évtizedeken át formatartó marad.
Hogyan működik a CNC vezérelt habszivacs vágás a gyakorlatban?
A folyamat során a digitálisan rögzített CAD vektorfájlokat a CAM rendszer automatikusan vágási útvonalakká alakítja a vezérlőszoftver számára. A nagy sebességgel rezgő oszcilláló kések tizedmilliméteres pontossággal követik az előre megadott vonalakat. Ez a forgácsmentes gépi vágás teljesen kiküszöböli a hab deformációját, garantálva a tiszta éleket és a sík felületeket.
Milyen habtípust érdemes választani nagy igénybevételű ülőfelülethez?
Nagy terhelés esetén a legalább 35 kg/m³ sűrűségű HR hideghabok vagy a préselt szerkezetű REBOND kompozitok jelentik a legbiztosabb alapot. Kiváló megoldás a rétegelt szendvicsszerkezet kialakítása, ahol egy masszív R80 magot egy rugalmas HR4037 réteggel vonnak be. Ez a felépítés megakadályozza a felület átülését, és hosszú távon stabil tartást biztosít.
Megoldható-e az egyedi habszivacs gyártás akár egyetlen darab rendelése esetén is?
Igen, az automatizált egyedi habszivacs gyártás lehetővé teszi a prototípusok vagy egyedi magánszemélyes megrendelések gazdaságos legyártását is. Az online konfigurátor közvetlenül a CNC gépekhez csatlakozik, így nincs szükség költséges szerszámkészítésre. Egyetlen speciális méretű lakókocsimatrac éppoly pontosan és gyorsan készül el, mint egy több száz darabos ipari széria.
Mi az a nesting technológia, és miért előnyös a megrendelő számára?
A nesting egy intelligens elrendezési szoftver, amely a vágandó formákat a legkisebb hézaggal rendezi el a nyers habtömbök felületén. Ez az eljárás 5-15%-kal csökkenti a felhasznált anyagmennyiséget és a keletkező nyesedéket. A hatékonyabb alapanyag-hasznosítás révén a gyártási folyamat nemcsak fenntarthatóbbá válik, hanem az átfutási idő is érezhetően lerövidül.
Miért nem ajánlott a nagy sűrűségű habszivacsok otthoni kézi szabása?
A tömör ipari habok kézi vágásakor a vágóélre kifejtett fizikai nyomás miatt a cellaszerkezet összenyomódik és elcsúszik. Ennek következtében a vágási felület hullámossá, az él pedig ferdévé válik. Már néhány milliméteres ferdeség is ráncosodást idéz elő a kárpitban, ezért a precíz, feszülésmentes illeszkedést kizárólag a szakszerű egyedi habszivacs gyártás garantálhatja.
Milyen ráhagyással kell számolni a szivacshuzat méretezésekor?
A szivacshuzatok tervezésekor negatív ráhagyással kell számolni a hab fizikai méreteihez képest. Ez azt jelenti, hogy a textil szabásmintáját 1-2%-kal szűkebbre méretezik, mint a magként szolgáló szivacsblokkot. Ez a feszítés biztosítja a kárpit feszes tartását, megakadályozva, hogy a huzat a mindennapos igénybevétel során elcsavarodjon vagy meggyűrődjön a sarkoknál.