
Egyetlen milliméternyi méreteltérés vagy egy hibásan megválasztott alapanyag elegendő ahhoz, hogy a komplett szériagyártás megakadjon, a selejtarány pedig drasztikusan megugorjon. Mérnökként és beszerzőként pontosan tudja, mekkora kockázatot jelent, ha a pontatlan vágás miatt az elemek nem illeszkednek a fogadó vázba, vagy a felületes anyagválasztás következtében a termék idő előtt deformálódik. A hatékony habszivacs alkatrész gyártás megköveteli a szigorú műszaki fegyelmet: elengedhetetlen a sűrűség és a keménység következetes megkülönböztetése, hiszen a tartós terhelhetőséget mindig az anyag sűrűsége, nem pedig a pillanatnyi keménységérzete határozza meg.
Ez a mérnöki útmutató lépésről lépésre bemutatja, hogyan érhető el kifogástalan, milliméterpontos végeredmény a többdimenziós CNC megmunkálás és a digitális nesting technológia integrálásával. Részletesen elemezzük a legfontosabb habtípusokat, a standard haboktól a nagy rugalmasságú HR habokon át a préselt REBOND struktúrákig, segítve a megbízható komponensek megvalósítását az egyedi prototípustól a nagy volumenű ipari sorozatgyártásig.
Legfontosabb Tudnivalók
- A szigorú gyári körülmények között végzett habszivacs konverzió kiküszöböli a méretpontatlanságokat, garantálva az alkatrészek tökéletes illeszkedését.
- A szakszerű habszivacs alkatrész gyártás során a sűrűség (kg/m³) szavatolja a fizikai tartósságot, míg a keménység a felületi ellenállást adja, így a kettő szétválasztása elengedhetetlen a korai deformáció megelőzéséhez.
- A modern CAD-alapú CNC megmunkálás és az optimalizált nesting technológia drasztikusan mérsékli a vágási hulladékot, miközben milliméteres pontosságot biztosít.
- A préselt REBOND hab és a többrétegű szendvicsszerkezetek megbízható megoldást nyújtanak a nagy teherbírású, intenzív koptatásnak kitett ipari elemekhez.
- A digitális konfigurátor és a pontos műszaki dokumentáció használata lerövidíti a prototípus-fejlesztési fázist, zökkenőmentessé téve a nagy volumenű sorozatgyártást.
A habszivacs alkatrész gyártás alapjai: Ipari PUR konverzió
A nyers poliuretán tömbök feldolgozása komoly mérnöki szakterület. A habszivacs konverzió az az ipari folyamat, amely során a nagyméretű, öntött habblokkokból méretpontos, funkcionális alkatrészek készülnek a járműipar, a bútorgyártás vagy a csomagolástechnika számára. A modern ipari környezetben a flexibilis poliuretán habok mikroszkopikus cellaszerkezete alapvetően határozza meg a kész alkatrész mechanikai viselkedését. Egy egyenletes, buborékos hab szerkezet rugalmas csillapítást és tartós formatartást nyújt, de a végső minőség kizárólag szigorúan ellenőrzött üzemi körülmények között garantálható.
A precíz alkatrész-előállítás gyári hátteret kíván. A habok feszültségmentesítése, a temperált vágócsarnok és az ipari elszívás mind szükségesek ahhoz, hogy az anyag ne szenvedjen maradandó deformációt a szabás közben. A professzionális habszivacs alkatrész gyártás alapja a megismételhetőség, akár kisszériás egyedi komponensekről, akár tízezres nagyságrendű szériákról van szó.
A poliuretán habfeldolgozás fázisai a nyers habtömbtől a késztermékig
A gyártási folyamat a több köbméteres nyers habtömbök beérkezésével és szakszerű pihentetésével indul. A habosítás után visszamaradó belső feszültségek kiegyenlítődése után következik az elsődleges blokkvágás, ahol vízszintes és függőleges gépi szeleteléssel táblásítják az alapanyagot. Végül a formázó gépek milliméterre pontosan kialakítják a végleges kontúrokat, miközben minden gyártási fázist szigorú méret- és sűrűség-ellenőrzés kísér.
Miért hibás a kézi vágás alkalmazása nagy sűrűségű haboknál?
Nagyobb anyagsűrűség esetén a kézi kések vagy egyszerű kézi szerszámok alkalmazása selejtet eredményez. A mechanikai ellenállás miatt a penge elhajlik, ami hullámos, ferde vágásfelületeket és jelentős méretszórást idéz elő.
- Ferde élképződés: Az elhajló vágóél miatt a hab alsó és felső síkja eltérő méretű lesz, ami gátolja a pontos illeszkedést a fogadó keretben.
- Anyagfáradás a vágási élen: A kézi roncsolás felszakítja a buborékos hab nyitott celláit, csökkentve az alkatrész élkeménységét és gyorsabb peremkopást okozva.
- Méretspecifikációs hibák: A kézi szabás képtelen biztosítani az ipari tűréshatárokat, ellehetetlenítve a csereszabatos alkatrészek szériagyártását.
A professzionális géppark alkalmazása nélkül a vágási felület egyenetlenné válik, az alapanyag pedig feleslegesen kárba vész, ezért a modern üzemek kizárólag gépi és CNC technológiára támaszkodnak.
Habszivacs típusok alkatrészgyártáshoz: Sűrűség és keménység
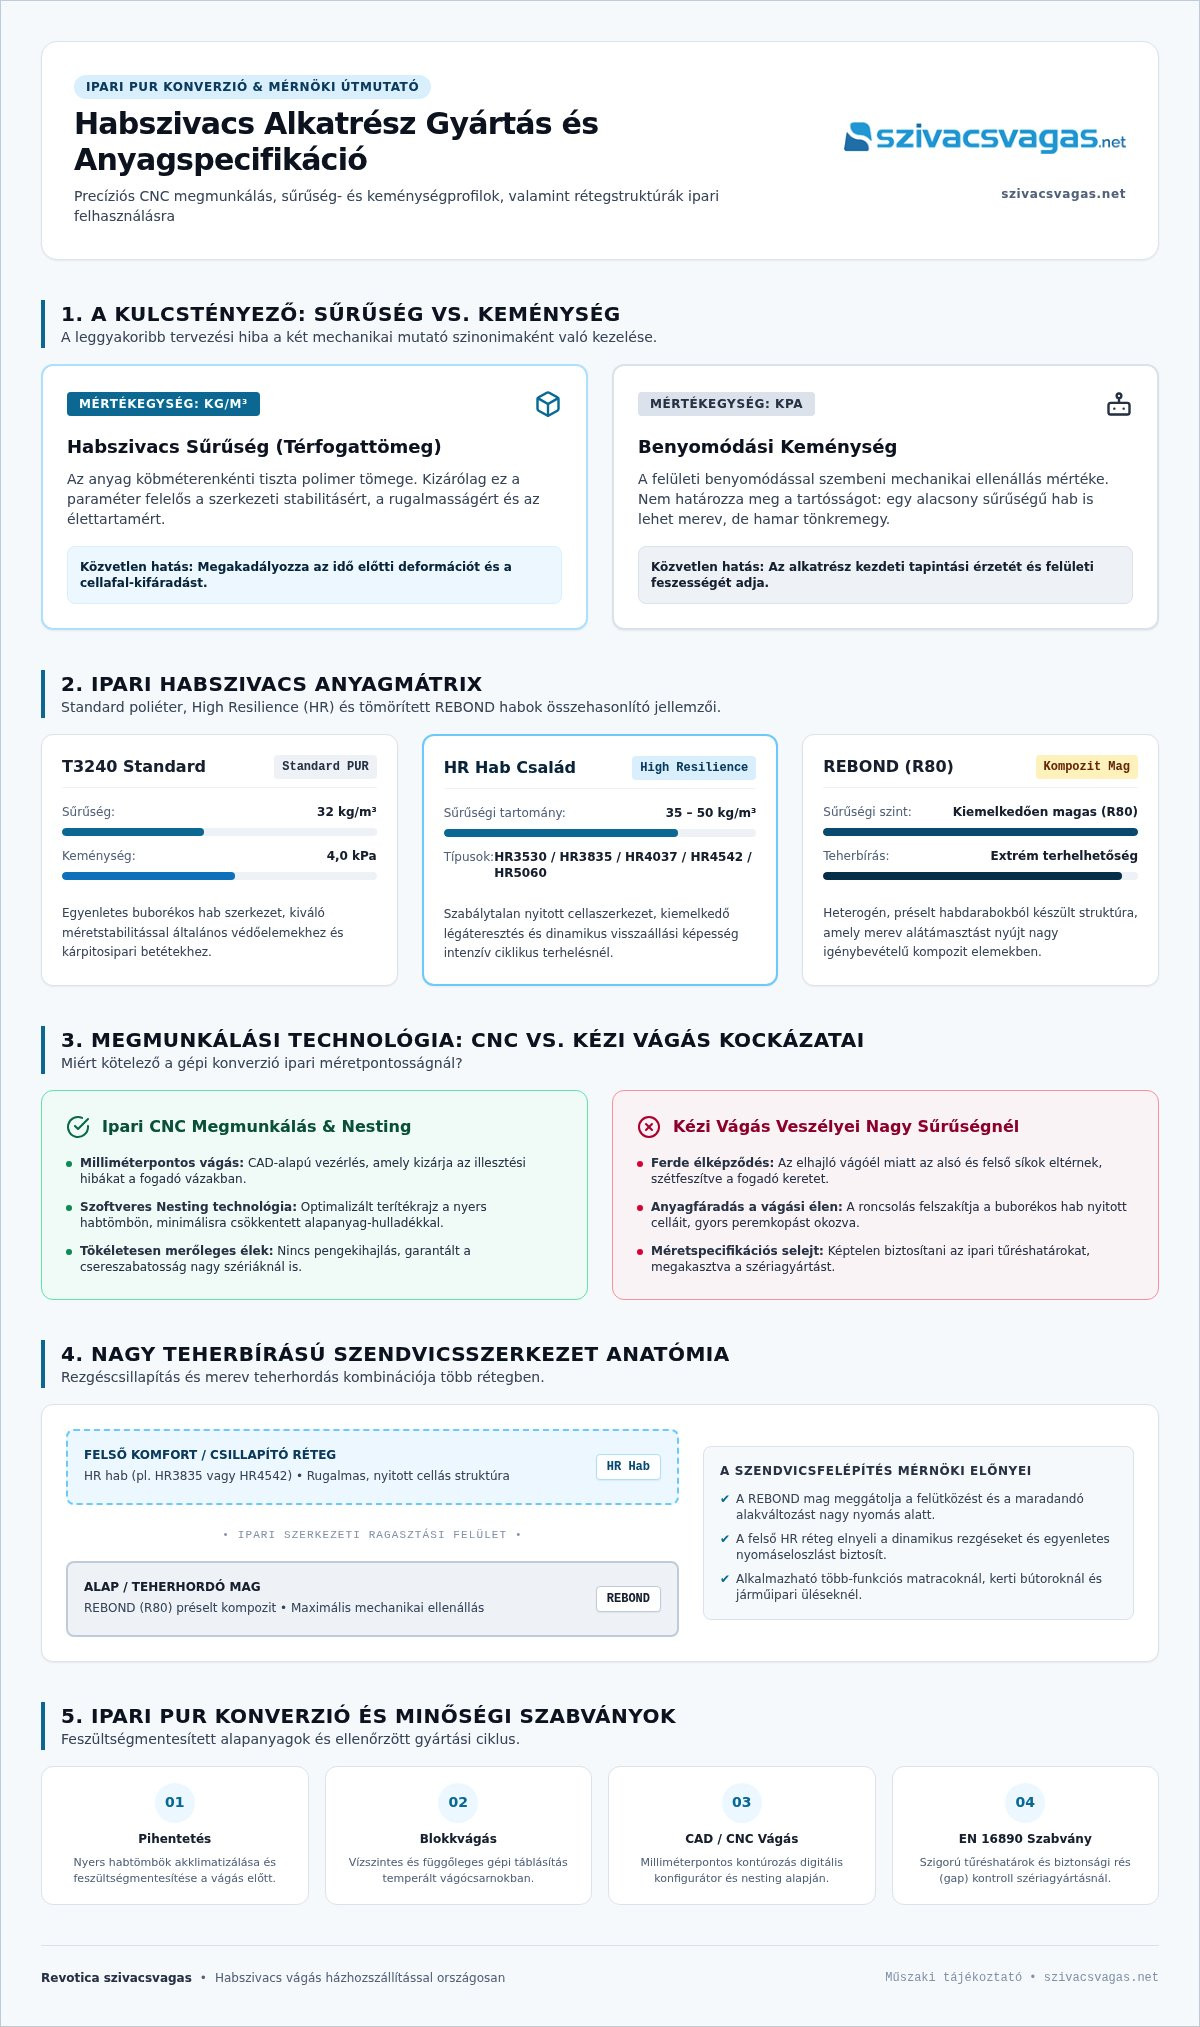
A mérnöki tervezés során a leggyakoribb hiba a mechanikai paraméterek felületes kezelése. A professzionális habszivacs alkatrész gyártás sikere azon múlik, hogy pontosan megkülönböztetjük a térfogattömeget a benyomódási ellenállástól. A két mérőszám nem egymás szinonimája: teljesen eltérő funkcionális tulajdonságokat határoznak meg a kész komponensben.
A tudományos kutatások, köztük az American Chemical Society által feltárt habszivacsok ipari alkalmazásai egyértelműen bizonyítják, hogy a polimer mátrix felépítése közvetlenül befolyásolja a cellafalak rugalmasságát és a mechanikai fáradást. Az alkatrészek élettartamát nem a pillanatnyi keménységérzet, hanem a beépített tiszta alapanyag tömege szavatolja.
Standard és nagy sűrűségű habtípusok összehasonlítása (T3240, HR3530, HR4542)
Az ipari felhasználásban elterjedt típusok különböző terhelési profilokat fednek le:
- T3240 típus: Megbízható, standard poliéter hab 32 kg/m³ sűrűséggel és 4,0 kPa keménységgel. Kiváló méretstabilitást nyújt kárpitosipari betétekhez és általános védőelemekhez.
- HR hab család (HR3530, HR3835, HR4037, HR4542, HR5060): High Resilience típusok, amelyek rendkívül rugalmas, szabálytalan nyitott cellaszerkezettel rendelkeznek. A HR4542 és HR5060 minőségek dinamikus ellenállást és kiemelkedő légáteresztést biztosítanak intenzív ciklikus terhelés mellett is.
- Ipari típusválaszték: A megfelelő alapanyag kiválasztásához érdemes áttekinteni a kárpitos habszivacs típusok részletes specifikációit.
A sűrűség és a keménység elkülönítése a hibás választás elkerülésére
A habszivacs sűrűség (kg/m³) a hab köbméterenkénti tömegét adja meg. Ez határozza meg közvetlenül a fáradási ellenállást és az alkatrész élettartamát. Ezzel szemben a keménység kizárólag a mechanikai benyomódással szembeni felületi ellenállást jelöli (pl. 40% benyomódásnál mért kPa érték).
Gyakori ipari tévhit, hogy egy merev hab automatikusan tartós is. Egy alacsony sűrűségű, mesterségesen felkeményített hab a mikrocella-falak gyors törése miatt hetek alatt felpuhul és maradandó alakváltozást szenved. Nagy dinamikus igénybevételhez mindig magas fajsúlyú habot válasszon; az alkatrészgeometriák optimalizálásához és a specifikációk pontosításához használja a szivacsvagas.net digitális kalkulációs felületét.
Precíziós CNC megmunkálás és nesting technológia haboknál
A mérnöki pontosság elérése a lágyhabok rugalmassága miatt speciális gépészeti megközelítést igényel. A habszivacs alkatrész gyártás során a CAD adatok fogadásával és feldolgozásával indul a munkafolyamat. A digitális vektorfájlokból generált gépkód vezérli a vízszintes és függőleges kialakítású vágóberendezéseket. A habtömbök rögzítését nagyteljesítményű vákuumasztalok biztosítják, megakadályozva az anyag elcsúszását a megmunkálás közben.
A gyártás során alkalmazott vágószerszám típusa alapvetően függ az anyag sűrűségétől és a geometria bonyolultságától. Míg a nagy sebességű oszcilláló kések a finom kontúrok és lágyabb habok szabásánál brillíroznak, addig a folyamatos forgókések a keményebb, tömörebb blokkok egyenes élű szeletelésénél adnak sima, sorjamentes felületet.
A CNC megmunkálás technológiai lépései a tervrajztól a vágásig
A gyártás-előkészítés a DXF vagy STEP formátumú műszaki rajzok importálásával kezdődik. Ezt követi az intelligens nesting technológia alkalmazása: az algoritmusok úgy rendezik el a kívánt alkatrészeket a nyers habtömb felületén, hogy a vágási hézagok minimálisak maradjanak. Ez a szoftveres optimalizálás radikálisan csökkenti az alapanyag-veszteséget és a gyártási időt. A részletes technológiai háttérről az ipari habszivacs megmunkálás szakmai bemutatójában olvashat bővebben.
CNC kontúrvágott habalkatrészek méretpontossága és tűréshatárai
A számítógép-vezérelt berendezések olyan mérettartást garantálnak, amely manuális műveletekkel elérhetetlen:
- Milliméterpontos szériagyártás: A CNC vágófejek dinamikus sebességszabályozása kiküszöböli a hab összenyomódását a vágási éleknél, így az alkatrészek mérettűrése szigorúan ±1 milliméteren belül marad.
- Komplex 2D és 3D kontúrok: Ívek, lépcsős bemarások, szűk belső rádiuszok és ferde letörések egyaránt kivitelezhetők közvetlen szerszámcsere vagy mechanikai roncsolás nélkül.
- Ismétlési pontosság: A digitálisan tárolt vágási pályáknak köszönhetően a századik vagy ezredik alkatrész is az elsővel teljesen azonos fizikai paraméterekkel készül el.
A korszerű CNC megmunkálás révén a műszaki habkomponensek azonnal beépíthetővé válnak, utólagos kézi igazítás nélkül.
Nagy teherbírású kompozit alkatrészek és REBOND habok
Extrém statikus vagy dinamikus terhelés esetén a standard homogén tömbhabok önmagukban gyakran elégtelenek. A REBOND hab darált, magas nyomáson reaktív poliuretán ragasztóanyaggal tömörített, heterogén szerkezetű ipari termék. Ez az eljárás nemcsak kiváló mechanikai stabilitást hoz létre, hanem fenntartható, zárt gyártási körforgást is biztosít az üzemben visszamaradó tiszta habszélek újrafelhasználásával. A modern habszivacs alkatrész gyártás keretében a REBOND alapanyagok kulcsszerepet töltenek be a nagy teherbírású műszaki elemek kivitelezésében.
A heterogén habstruktúra lényegesen nagyobb anyagsűrűséget ér el, mint a hagyományos habosítási eljárások. Ennek eredményeként az alkatrészek minimális vastagság mellett is ellenállnak a felütődéseknek és a tartós deformációnak.
A REBOND hab tulajdonságai és alkalmazása ipari elemekben
Az ipari gyakorlatban elterjedt R80 minőség 80 kg/m³ térfogattömeggel rendelkezik, ami kimagasló alátámasztást nyújt speciális feladatokhoz:
- Ütközésvédelem és rezgéscsillapítás: Gépészeti berendezések rezgésszigetelő talpaiként, ipari csomagolások sarokvédőiként, valamint szállítóegységek puffereiként kiválóan tompítja a kinetikai energiát.
- Ipari ülőfelületek: Teherautó-ülések, targoncák és nagy forgalmú várótermi bútorok magjaként megakadályozza az átülést.
- Alapanyag-választás: A pontos specifikációkról és felhasználási lehetőségekről a REBOND habszivacs vásárlás részletes elemzésében talál gyakorlati támpontokat.
Kompozit rétegek összeépítése: szivacsvágás szendvicsszerkezet tervezése
A mérnöki alkatrésztervezés egyik leghatékonyabb fogása a szivacsvágás szendvicsszerkezet kialakítása. Ekkor egy merev hordozómagot, például egy R80 REBOND lapot kombinálunk nagy rugalmasságú HR réteggel (például HR3835 vagy HR4542 minőséggel). A belső merev mag tartást és szerkezeti stabilitást ad, míg a külső rugalmas réteg elnyeli a pontszerű nyomást és védi az alkatrészt a koptató hatásoktól.
A rétegek rögzítéséhez kizárólag oldószermentes, vízbázisú ipari ragasztókat alkalmazunk, amelyek rugalmas kötést képeznek és nem képeznek kemény réteghatárt az elemek között. Ez a felépítés megakadályozza az alkatrészek rétegelválását ciklikus igénybevétel során is. Ha komplex, rétegragasztott habkomponensekre van szüksége pontos tűrésekkel, rendeljen egyedi méretre vágott habszivacs alkatrészeket közvetlenül üzemünkből.
Habszivacs alkatrész rendelés és gyártástervezés a Revoticánál
A mérnöki pontosságú alkatrész-beszerzés nem tűr improvizációt. A modern habszivacs alkatrész gyártás gördülékenysége azon múlik, milyen gyorsan és tisztán alakulnak át a műszaki igények gyártósori gépkóddá. A felesleges egyeztetési körök elkerüléséhez alapvető az átgondolt specifikáció, amelyhez az egyedi méretre vágott habszivacs tervezési irányelvei nyújtanak megbízható alapot. Hazai PUR konverziós üzemünkben évente 250-300 ezer kg nyers habot dolgozunk fel bútoripari, ipari és járműipari célokra, stabil kapacitást garantálva a kisszériás fejlesztésektől a folyamatos beszállításokig.
A prototípuskészítés során a nullszéria darabjait alapos teszteknek vetjük alá. Ez a lépés szavatolja, hogy a geometriai tűrések és a fizikai rugalmasság tökéletesen passzoljanak a fogadó szerkezethez a teljes gyártási volumen indítása előtt.
A digitális konfigurátor és a műszaki rajz alapú megrendelés menete
Egyszerűbb prizmák, hasábok vagy standard profilok esetén a digitális konfigurátor segítségével másodpercek alatt rögzíthetők a pontos milliméter-méretek és az elvárt sűrűségi kategóriák. Összetett alkatrészgeometriák, 3D felületek vagy integrált szendvicsszerkezetek gyártásakor közvetlenül DXF, DWG vagy STEP formátumú műszaki dokumentációt dolgozunk fel. Mérnökcsapatunk ellenőrzi a rádiuszokat, falvastagságokat és a vághatósági szögeket, így kizárólag validált adatok kerülnek a CNC kontúrvágó gépek vezérlőjébe.
Minőségbiztosítás, csomagolás és országos szállítási kapacitás
Az ipari alkatrészek stabilitását a gyártási lánc végén sem bízzuk a véletlenre:
- Gyártásközi ellenőrzés: Minden tétel közvetlenül a vágógépről lekerülve átesik a mérettűrés és a vágási élek ellenőrzésén.
- Alaktartó csomagolás: A kész komponenseket feszültségmentes, portól és nedvességtől védő védőfóliázással látjuk el, ami megóvja a puha éleket a rakodási és szállítási nyomódásoktól.
- Országos logisztika: Saját és szerződött logisztikai hálózattal szigorú ütemterv szerint szállítunk az ország bármely pontjára, közvetlenül a gyártósorok mellé.
Gyorsítsa fel termékfejlesztési folyamatát és zárja ki a selejtet: Tervezd meg habszivacs alkatrészeidet most!
Mérnöki pontosság és stabil alapanyagok a versenyképes szériagyártásért
A méretpontos, tartós alkatrész-beszerzés nem kompromisszumok kérdése. A korszerű ipari környezetben a professzionális habszivacs alkatrész gyártás sikerét a digitális felkészítés, a szoftveres veszteségminimalizálás és az automatizált kontúrvágási technológia szoros összhangja alapozza meg. Ha a habtípus sűrűségét és keménységét pontosan a valós terhelési profilhoz igazítja, a méreteltérésekből és a korai kifáradásból fakadó selejtarány azonnal minimálisra szorítható.
A Revotica hazai konverziós üzeme modern CNC vezérlésű kontúrvágó gépparkkal és automata terítéktervezéssel dolgozza fel évente a 250-300 ezer kg PUR habalapanyagot. Zárt technológiájú, környezettudatos REBOND heterogén hab gyártósorunk a hulladékmentes körforgás mellett a legmagasabb terhelhetőségű kompozit komponensek szériagyártását is biztosítja, a gyors mintázástól az országos kiszállításig. Lépjen kapcsolatba szakértőinkkel, és optimalizálja alkatrész-ellátását stabil gyártói háttérrel: Fedezd fel a prémium PUR konverziós megoldásokat a Revotica üzemében!
Gyakran Ismételt Kérdések
Milyen tűréshatárokkal dolgozik a CNC vezérelt habszivacs alkatrész gyártás?
A precíziós, ipari gépparkkal végzett CNC vezérelt habszivacs alkatrész gyártás rendszerint ±1 milliméteres mérettűréssel dolgozik. Ez a pontosság a zárt vákuumasztalos rögzítésnek és a szoftveresen szabályozott vágási sebességnek köszönhető. Bár a rugalmas poliuretán anyagok hajlamosak a természetes rugózásra, az automatizált késvezérlés kiküszöböli az anyagtorzulást, garantálva a teljesen párhuzamos vágási síkokat és a megismételhető szériaminőséget.
Mi a különbség a habszivacs sűrűsége és keménysége között a választáskor?
A sűrűség (kg/m³) a hab alapanyagának köbméterenkénti nettó tömegét jelöli, amely közvetlenül meghatározza az alkatrész fizikai élettartamát és fáradási ellenállását. A keménység ezzel szemben a felület benyomhatóságát mutatja számszerűsítve. Egy alacsony sűrűségű hab is lehet kezdetben kifejezetten kemény, de folyamatos terhelés alatt hetek alatt felpuhul. Nagy igénybevételű ipari alkatrészekhez kizárólag a magasabb térfogattömegű változatok nyújtanak megbízható megoldást.
Milyen digitális formátumban szükséges leadni a műszaki rajzot egyedi kontúrvágáshoz?
A leghatékonyabb feldolgozást a 2D-s vektorgrafikus formátumok, elsősorban a DXF és a DWG fájlok teszik lehetővé 1:1 méretarányban előkészítve. Összetett háromdimenziós geometriák esetén a szabványos STEP vagy IGES kiterjesztés az ideális kiindulópont. A beküldött rajzokon érdemes pontosan feltüntetni a névleges méreteket, a kritikus felületi tűréseket és az elvárt habtípust a gyors gyártáselőkészítés érdekében.
Mikor érdemes a REBOND heterogén habot választani a hagyományos habok helyett?
A préselt REBOND hab alkalmazása akkor indokolt, ha az alkatrésznek kiemelkedő statikus terhelést, extrém rezgést vagy folyamatos felütődést kell elnyelnie. Kifejezetten hatékony gépészeti berendezések rezgésszigetelő talpaiként, ipari sarokvédőkként vagy intenzív igénybevételű ülések belső magjaként. Nagy, 80 kg/m³-es tömörségével nem ülődik fel, így lényegesen vékonyabb kivitelben is nagyobb stabilitást ad a standard haboknál.
Megoldható-e kis tételszámú prototípusok gyártása a sorozatgyártás előtt?
Igen, a digitális CNC megmunkálás nem igényel drága présszerszámokat vagy merev vágósablonokat, így a habszivacs alkatrész gyártás kis darabszámú prototípusoknál is költséghatékony. Az egyedi tesztdarabok vagy a nullszériás minták gyorsan legyárthatók közvetlenül a CAD adatokból. Ez lehetőséget teremt a méretpontosság és a mechanikai viselkedés gyakorlati tesztelésére a teljes szériagyártás megindítása előtt.
Hogyan történik a nagyméretű vagy sérülékeny habalkatrészek szállítása országosan?
A kész komponenseket alaktartó, por- és nedvességálló ipari védőfóliába csomagoljuk, amely megvédi a sérülékeny kontúrokat és a vágási éleket a rakodási nyomódástól. A szállítás során feszültségmentes rakatolási technikát alkalmazunk, megelőzve az anyag maradandó benyomódását. Korszerű logisztikai rendszerünkkel országos lefedettséget biztosítunk, a megadott ütemterv szerint juttatva el az alkatrészeket közvetlenül az Ön szerelősorára.